


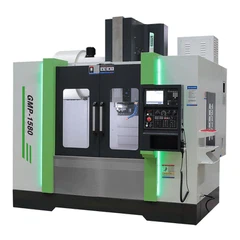


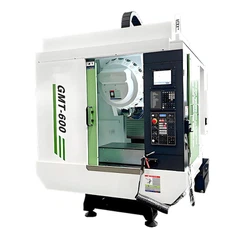


CNC -fremstilling med lav produktionshastighed er en passende teknik til at udvikle præcise og små produktionsdele med et højt niveau af raffinement. Specifikt sigter det lave volumen mod nøjagtighed, fleksibilitet og økonomisk fortjeneste, der er forskellig fra den bruttoplanlagte produktion, som bliver bearbejdning med lavt volumen til at være nyttig i prototypeproduktion, små batches og specielle dele.
Den bruger højteknologisk computernumerisk kontrolteknologi integreret med designmetoder og teknikker til at producere præcise og indviklede dele, der er egnede til projektet. Virksomheder inden for de medicinske, bil- og elektronikindustrier drager fordel af denne tilgang, der skærer leveringstider og reducerer spild.
I denne vejledning beskriver vi, hvad det betyder at gennemføreCNC-bearbejdning med lavt volumen, Fordelene, denne type bearbejdning tilbyder, og de brancher, som den gælder for.

Fordele ved CNC-bearbejdning med lavt volumen
CNC-bearbejdning med lavt volumen skiller sig ud som en praktisk løsning for virksomheder, der sigter mod at afbalancere præcision, fleksibilitet og omkostningseffektivitet. Denne tilgang er især fordelagtig for prototyper, brugerdefinerede dele og korte produktionskørsler, hvor smidighed er nøglen.
Fleksibilitet i produktionen
CNC -bearbejdning med lavt produktionsvolumen er meget fleksibel sammenlignet med at fremstille højt volumen og kan bruges til brugerdefineret fremstilling og prototype. Denne tilgang giver virksomhederne mulighed for atfremstilleI små beløb for at imødekomme visse kundebehov til specialitet eller visse anvendelser. Denne fleksibilitet muliggør relative ændringer i design og i mange tilfælde kan fremstillingsprocessen også ændres med relativ lethed.
Hurtigere tid til at markedsføre
Derefter kræver nogle industrier højere præcision, hvor CNC-bearbejdning med lavt volumen giver mulighed for hurtigere omdrejning fra prototype til produktion, hvis der for eksempel skal produceres et medicinsk udstyr eller elektronikprodukt. Fordelene, som producenterne kan realisere muligheder, inkluderer at spare til tiden, da opsætningstiden er meget lav, er det høje bearbejdelighed af produktet høj, og muligheden for at teste et produkt på markedet er hurtig.
Omkostningseffektive til korte løb
Sammenlignet med en anden mere konventionel tilgang, der bruger skabte værktøjer og forme med høje startomkostninger, har CNC -bearbejdning ikke brug for noget af det. Dette gør det meget velegnet til korte løb, da der næsten ikke er nogen startomkostninger og selvfølgelig ingen økonomisk byrde at bære. Organisationer og virksomheder kan fremstille produkter i små produktionsløb, der er nødvendige og ikke overproducere og dermed have store lagre af uønskede produkter.
Høj præcision og kvalitet
Konventionel bearbejdning ved et lavt volumen udnytter nogle af den meget nøjagtige computernumeriske kontrol i dens udførelse. Dette er især vigtigt for at garantere præcision i alle aspekter af produktet, der passer til de høje præcisionskrav i design og tolerancer. Processen er nyttig til dele, der kræver betydelig præcision; Disse inkludererrumfartog bildele.
Nedsat risiko i produktudvikling
Prototyping og korte produktionskørsler i CNC-bearbejdning med lavt volumen betyder, at en virksomhedsejer kan prøve design af maskinen og foretage de nødvendige justeringer inden produktion i fuld skala. Dette eliminerer unødvendig eksperimentering, hvilket resulterer i dyre fejl; Hjælper således med at tage de bedste beslutninger og dermed forbedre produktets ydeevne på markedet.
Key Design-overvejelser til CNC-bearbejdning med lavt volumen
CNC-fremstilling af kort sigt er en proces med at fremstille begrænset antal meget nøjagtige komponenter. For CNC-fremstilling med lavt volumen skal følgende aspekter tages i betragtning, når man designer til effektivitet, omkostninger og forbedret kvalitet, overvejelser er som følger: såsom
Valg af materiale
I CNC-bearbejdning med lavt volumen spiller materialeudvælgelse en betydelig rolle i at identificere den bedst egnede. Som med andre egenskaber kan materialer vælges baseret på deres omkostninger og lette bearbejdning; Aluminium har for eksempel en MRR på 60-80% og er relativt billig sammenlignet med stål, men mindre stærkt end sidstnævnte materiale. På lave niveauer muliggør omkostningseffektive muligheder reduktion af affald og kontrol af en bredere vifte af materialeomkostninger: at anvende aluminium kan let reducere omkostningerne med op til 30% i modsætning til når man bruger højpræstationslegeringer.
Forenkling af designgeometri
At reducere designgeometrier ned til deres enkleste former kan i høj grad hjælpe med at skære ned på bearbejdningstiden. Mikrodele, der indeholder underskæringer eller lukkede geometrier, er vanskelige at maskinen og tager mere tid atfremstilleend enklere former og kan således være dobbelt så dyre. Anvendelsen af enkle geometrier er lettere at prototype og maskine, hvilket kræver mindre tid og penge i fremstillingen af et par stykker.
Optimering af tolerancer og overfladefinish
Selvom stramme tolerancer er afgørende, og der er behov for meget dyre, er det lige så vigtigt. Tæt definerede tolerancer (f.eks. ± {{0}}. 01mm) kan dreje bearbejdningstid med 40, mens superglat overfladefinish (f.eks. RA 0,8) kan kræve dyre værktøjer. Det er således muligt at bruge noget større tolerancer (<0.1 mm) and average surfaces where it is not critical in terms of functionality, reducing the cost by 10 to 20%.
Sikre tilgængelighed for værktøjer og inventar
For at reducere omkostningerne skal værktøjsadgang overvejes, når man designer et system. Hvor nogle områder af delen er vanskelige at tænde, kan der være behov for specielle inventar, hvilket kan koste 25% eller mere. Disse dele af et skæreværktøj, der specifikt er lavet til hurtig tilgængelighed, sikrer mere eksplicit tid, der skal gemmes til værktøjsændringer, hvilket resulterer i mindre tid på at opsætte og derfor øge værdien af omkostningerne.
Design til prototype og iteration
Prototyping er en iterativ proces, og således at designe til prototype indebærer design til iteration. Hurtig prototype udføres bedst gennem CNC-bearbejdning med lavt volumen. Prototyper skal være fleksible for at give mulighed for hurtige ændringer at finde sted, så iterationerne er hurtigere. De påpeger, at variation kan skære PD [produktudvikling] gange med 30%samt tillade perfektion af dele, der er i brug, men inden brug af høj volumen, der er nødvendig for at fremme fremstillingen.
Sådan optimeres CNC-maskiner til produktion med lavt volumen
Design af værktøjer til CNC -maskiner til lave produktionshastigheder er fordelagtigt ved at skære omkostninger og minimere affald. For at nå de ovennævnte mål antager nøgleparametre, værktøjer og teknikker betydelig betydning.
Indstilling af nøgle CNC -parametre
Til produktion med lavt volumen er spindelhastigheden, tilførselshastigheden og skæredybden nøglefaktorer, der skal indstilles for at forbedre produktionstiden. Disse parametre skal justeres for at få maskinen til at fungere mest effektivt, mens de tygger den mindste mængde værktøjer og arbejdsemner. Stordriftsøkonomier er mulige gennem maksimering af en bestemt dels udnyttelse; Opsætningshastighed til ændringer kan være gavnlige afhængigt af de givne dels egenskaber.
Valg af de rigtige værktøjer til bearbejdning med lavt volumen
At vælge de rigtige værktøjer er kritisk for omkostningsstyring. Dette er noget overraskende i betragtning af at standardværktøjer og indsatser normalt er tilstrækkelige og eliminerer således behovet for dyre specialværktøjer. Dyrere end højhastighedsstål er carbidindsatser stive instrumenter, der tilbyder større holdbarhed, især når de påføres af hårde materialer, og øger ydelsen pr. Værktøj.
Reduktion af opsætning og bearbejdningstid
Når det kommer til produktion med lavt volumen, er det meget vigtigt at reducere den tid, der er taget til opsætning og bearbejdning. Belysning og maskinplacering kan i høj grad reducere den tid, der er taget, når man opretter et arbejdsområde. Maskiner med ATC -kapaciteter sammen med automatiseringsfunktioner af CNC -maskinerne hjælper med at reducere antallet af gange, værktøjerne skal ændres med hånden og gør det derfor mere produktivt.
Udnyttelse af automatisering og avancerede teknikker
Der er forholdsvis enkle måder, såsom automatisering og brugen af højhastighedsbearbejdning (HSM) og multi-aksen fræsning for at øge produktiviteten markant. HSM forbedrer MRR såvel som den multiaksefræsning reducerer antallet af processer, der kræves til komplicerede komponenter. De mener, at fleksibilitet, effektivitet og konkurrenceevne kan forbedres i CNC-bearbejdning med lavt volumen.
Fælles udfordringer i CNC-bearbejdning med lavt volumen
Selvom CNC-bearbejdning med lavt volumen har mange fordele, er følgende de udfordringer, der kræver særlig fokus for at opnå succes.
Afbalanceringsomkostninger med batchstørrelse
De mest kritiske overvejelser, de præsenterer, er måske, hvordan man bedst styrer omkostningerne mod mængde i forbindelse med CNC-bearbejdning med lavt volumen. Moderne produktions misforståelser om korte kørsler inkluderer øgede omkostninger pr. Enhed på grund af værktøj, opsætning og materiale, der er tilbage fra produktionen. Valg af den rigtige batchstørrelse udgør en nøglefaktor i bestræbelserne på at minimere omkostningerne pr. Enhed, mens du sørger for, at der produceres et rimeligt antal dele.
Håndtering af ledetider effektivt
En anden af særegenhederne ved CNC-bearbejdning med lavt volumen er, at ledtider også forkortes. Ledetid er et produkt af maskinopsætning, materialet indkøb og design. Ledere skal sikre, at de og deres produktionspartnere forbereder sig på forhånd og udvikler specifikke mål og forventninger. Nogle af måderne til at tackle ledetider inkluderer at få et magert design, have materialer og anvende gode produktionsmetoder.
At sikre kvalitetskonsistens i små løb
Kvalitetskonsistens i små løb kan være udfordrende, da det kan være komplekst at arbejde med specielle former af små dele eller stramme toleranceniveauer. Tidspunkt eller værktøjsslitageproblemer kan forårsage betydelige variationer, der skaber det endelige udseende af produktet. For at have kontroller til denne kvalitet er der således påkrævet et forsøg på at bruge standardoperationer, rutinekontrol og standardisere alle involverede operatører. Dette vil være nyttigt til at forhindre afvigelser mellem dele i en kort produktionsserie.
Håndtering af komplekse design i lave mængder
Håndtering af komplicerede design i de første flere enheder kan være et problem i CNC -bearbejdning. CNC -maskiner er imidlertid i stand til at skabe komplekse design; Eventuelle høje niveauer af geometri kan kræve unikt værktøj eller øget bearbejdningstid, som sandsynligvis ikke er egnet til lille kørsel. I sådanne situationer er det muligt at reducere designens kompleksitet eller finde andre måder at udføre opgaven til en lavere pris og bevare kvaliteten.
En sammenligning af CNC-bearbejdning med lavt volumen med andre processer
CNC -bearbejdning med lavt produktionsvolumen har følgende fordele sammenlignet med andre fremstillingsmetoder.
CNC-bearbejdning med lavt volumen vs. additiv fremstilling
De vigtigste begrænsninger ved 3D -udskrivning er dens anvendelser til prototype, tynde vægge og indviklede former, hvorimod CNC -bearbejdning giver mere nøjagtige resultater, har glattere overflader og et større udvalg af materialer. De gælder også for lavt løb, hvor CNC viser sig at tilbyde mere tid og omkostningseffektivitet, især når man arbejder onmetallic-basedD-produkter.
Hvornår skal man bruge injektionsstøbning til lavt volumen
Det er meget effektivt, når store dele skal produceres ofte, men er ikke egnet til små kørsler på grund af omkostningerne ved værktøjet. I lav mængde synes CNC -bearbejdning at være billigere end injektionsstøbning, men injektionsstøbning kan være mere passende til visse materialer eller komplekse design, der vil blive brugt i store mængder.
CNC over konventionel proces: fordele og ulemper
CNC som et værktøj til fremstilling overgår traditionelle teknikker med hensyn til hastighed, nøjagtighed og brug af automatisering. Imidlertid kræver det et relativt lavt niveau af menneskelig indgriben og er i stand til at håndtere komplekse geometrier og dermed almindelige i lavt volumen, høje omsætningsapplikationer.
Virksomheder, der høster fra CNC-bearbejdning med lavt volumen
Virksomheder inden for medicinsk, elektronik, bilindustrien,rumfart, og specialiserede nicher vender sig til CNC-bearbejdning med lavt volumen på grund af dens nøjagtige og alsidige evne til at levere brugerdefinerede, prototype og kortvarige dele.
Industrier med lavt volumen, der drager fordel af CNC-bearbejdning
CNC -bearbejdning med lavt produktionsvolumen anvendes i brancher, der forventer fremstilling af varer med nøjagtighed, kvalitet og alsidighed.
Medicinsk udstyr og udstyr
Fremstilling af lavt volumen, høj præcision er ideel til medicinsk udstyr, der gør brugen af CNC-bearbejdning, der er gavnlig for industrien. CNC -bearbejdning tilbyder niveauet for præcision og kvalitet, der er nødvendig for implantater, specialværktøjer eller ethvert andet element, der bruges i operationer.
Elektronik og forbrugerprodukt
I elektronik- og forbrugsvarerindustrier er anvendelsen af CNC-bearbejdning med lavt volumen normalt i prototype og specielle dele. Lave mængder af komplicerede komponenter er typiske for applikationer i teknologier som mobiltelefoner, bærbar teknologi og husholdningsapparater.
Automotive ogRumfartPrototyping
Automotive ogrumfartIndustrier er især afhængige af CNC-bearbejdning med lavt volumen i konstruktion af prototype dele samt fremstillingsdele, der er specifikke for visse design eller en bestemt model. Disse industrier kræver høj nøjagtighed, og som fremstilling med lav volumen tillader CNC-bearbejdning at eksperimentere med nye koncepter uden behov for store mængder.
Niche og brugerdefinerede produktmarkeder
Premier-service med lavt volumen-service foretrækkes, når behovet for bearbejdning er til specialiseret brug og relativt lave kørsler. Det kan variere fra smykker, skræddersyet til at passe til et specifikt behov eller krav til stykker, der er fra særlige formål i brancher, der inkluderer kunst og mode.
Hvordan man vælger den rigtige fremstillingspartner
I denne elektroniske tidsalder er det ofte vanskeligt at bestemme, hvilken fremstillingspartner der skal vælges.
Evaluer ekspertise inden for præcision CNC -bearbejdning:Find en leverandør, der har erfaring med at fremstille en høj henvisning med streng tolerance og komplekse former.
Stil centrale spørgsmål, inden du samarbejder:Find ud af mere om virksomheden med hensyn til, hvad de tilbyder, hvilke værktøjer de bruger, hvor lang tid de tager for at gennemføre projekter, og om de har gennemført lignende projekter før.
Sørg for kvalitetssikring og certificeringer:Spørg, om de er ISO 9001 -certificeret, så du kan være sikker på, at de opfylder de højeste standarder og giver fremragende dele.
Forstå deres lavvolumenfunktioner:Vælg en partner, der har lavvolumen-fremstillingsfunktioner, der er i stand til at forbedre den samlede produktivitet, mindske omkostninger til ledetid og sikre, at kvalitetsniveauerne er i overensstemmelse.
Tips til at spare tid og omkostninger i CNC-bearbejdning med lavt volumen
Derfor er der nogle måder, du kan vedtage på, som vil hjælpe dig med at minimere både tid og omkostninger, når du udfører CNC-bearbejdning med lavt volumen.
Forenkle design:Maksimal standardiserede dele og minimumsspecialprodukter for at reducere tiden for nødvendig bearbejdning og omkostninger til materialer.
Optimer materialebrug:Reducer skrot og kontroller forbruget af materialer for at skære unødvendige udgifter.
Begræns efterbehandling: En anden idé er kun at gøre det beløb efter behandling, der kræves for at spare tid og penge.
Anvend DFM -principper:Processen skal involvere design af dele for at være lettere på VSM med hensyn til, hvordan de bearbejdes, klemmes eller færdige for at reducere omkostningerne.
FAQS
Hvad er CNC-bearbejdning med lavt volumen?
CNC-bearbejdning med lavt volumen er praksis med at bruge CNC-maskiner til fremstilling af få antal dele. Det bruges mest til engangs- eller korte produktionsløb, til prototype eller til fremstilling af dele, der har brug for ændring.
Hvad er dens fordele i forhold til produktion med høj volumen?
Nedsat skala CNC -bearbejdning giver fleksibilitet på samme tid prototype- og tilpasningsevne. Det er passende til produktion af små volumen og vil ikke medføre en høje omkostning ved forme eller værktøjer.
Hvordan sammenlignes det med 3D -udskrivning?
Mens 3D-udskrivning er ideel til storskala og små produktionsprototyper, har CNC-bearbejdede dele større nøjagtighed og er ideelle i de applikationer, der kræver høj del af tolerance og overlegne materialegenskaber.