


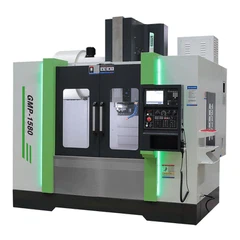


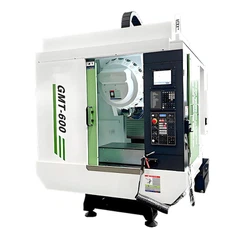


Når du vælger en CNC-maskine, vil du næsten helt sikkert støde på anboringscentre og bearbejdningscentre. Ved første øjekast ligner de meget. Begge er vertikale CNC-maskiner. Begge kan bore, tape og fræse.
Så hvorfor betyder valget så meget?
Her er det virkelige problem, de fleste producenter står over for:
Har du brug for maksimal hastighed til gentagne dele, eller maksimal fleksibilitet til kompleks bearbejdning?
Et tappecenter er designet med ét klart mål for øje-hastighed og effektivitet. Det skinner i høj-volumenproduktion, hvor anboring og boring dominerer processen.
Et bearbejdningscenter er på den anden side bygget til alsidighed og skærestyrke, der håndterer en bredere vifte af materialer, operationer og delegeometrier.
De ligner måske hinanden, men de tjener meget forskellige produktionsstrategier.
At forstå disse forskelle er det første skridt til at vælge den rigtige maskine-og undgå dyre over- eller under-investeringer.
Hvad er et tappecenter?
A tappecenterer en type CNC-maskine specielt udviklet tilhøj-anboring, boring og let fræsning. Den er designet til at udføre enkle, gentagne bearbejdningsopgaver så hurtigt og så konsekvent som muligt.
Hvis din produktionslinje involverer store mængder dele med gevindhuller, korte cyklustider og hyppige værktøjsskift, er der bygget et anboringscenter til netop det scenario. I stedet for at fokusere på kraftig skærekraft, prioriterer den hurtig bevægelse, hurtig acceleration og høj spindelhastighed, så du kan afslutte flere dele på kortere tid.

Funktioner, fordele og typer af tapningscentre
Nøglefunktioner
Høje spindelhastigheder, typisk fra 10.000 til 20.000 RPM.
Hurtig, ilgang og acceleration for kortere cyklustider.
Kompakt og let maskinstruktur.
Hurtige værktøjsskiftsystemer til hyppige tappeoperationer.
Vigtigste fordele
Øger produktiviteten markant i høj-volumenproduktion.
Lavere bearbejdningsomkostninger pr. del på grund af reduceret cyklustid.
Stabil og gentagelig aftapningsnøjagtighed.
Energi-effektiv sammenlignet med tungere bearbejdningscentre.
Almindelige typer af tapningscentre
Lodrette anboringscentre til standard produktionslinjer.
Høj-tappecentre til elektronik og bilkomponenter.
Kompakte tappecentre til værksteder med begrænset gulvplads.
Hvad er et bearbejdningscenter?
Et bearbejdningscenter er en meget alsidig CNC-maskine designet til at ydefræsning, boring, anboring, boring, og konturoperationer i en enkelt opsætning.
I modsætning til et anboringscenter er det bygget til at håndtere tungere skærebelastninger og mere komplekse bearbejdningsopgaver.
Hvis din produktion involverer varieret deldesign, snævrere tolerancer eller hårdere materialer, giver et bearbejdningscenter den stabilitet og fleksibilitet, du har brug for.
Dens stive struktur og kraftfulde spindel muliggør ensartet ydeevne på tværs af en bred vifte af applikationer.
Funktioner, fordele og typer af bearbejdningscentre
Nøglefunktioner
Stiv maskinstruktur designet til stabil og præcis skæring.
Brede spindelkraftmuligheder til at understøtte let og tung bearbejdning.
Større værktøjsmagasiner til multi-driftsprocesser.
Avancerede styresystemer til komplekse værktøjsbaner og automatisering.
Vigtigste fordele
Høj alsidighed til forskellige materialer og delegeometrier.
Stærk skæreevne til stål, rustfrit stål og hårde legeringer.
Forbedret målnøjagtighed og overfladefinish.
Reduceret opsætningstid ved at fuldføre flere processer i én maskine.
Almindelige typer bearbejdningscentre
Vertical Machining Centers (VMC'er) til generelle-formål og præcisionsarbejde.
Horisontale bearbejdningscentre (HMC'er) til høj-effektivitet og multi-bearbejdning.
5-aksede bearbejdningscentretil komplekse geometrier og avancerede produktionsbehov.
Sammenligningstabel: Tappecenter vs Machining Center
|
Feature |
Tappecenter |
Bearbejdningscenter |
|
Primær funktion |
Optimeret til høj-anboring, boring og let fræsning. |
Designet til fræsning, boring, anboring, boring og kompleks bearbejdning. |
|
Bearbejdningsfokus |
Reduktion af hastighed og cyklus-. |
Alsidighed og skæreevne. |
|
Spindelhastighed |
Meget høj, typisk 10.000–20.000 RPM. |
Moderat til høj, afhængig af konfiguration. |
|
Spindelkraft |
Lavere, velegnet til let skærebelastning. |
Højere understøtter medium til kraftig skæring. |
|
Maskinstivhed |
Medium stivhed for hurtig acceleration. |
Høj stivhed for stabil og præcis bearbejdning. |
|
Typiske materialer |
Aluminium, tyndt stål og ikke-jernholdige metaller. |
Stål, rustfrit stål, støbejern, titanium og meget mere. |
|
Del kompleksitet |
Enkle dele med gentagne bankeoperationer. |
Komplekse dele med flere bearbejdningsfunktioner. |
|
Cyklus tid |
Ekstremt kort til gentagne job. |
Længere, men fleksibel på tværs af forskellige operationer. |
|
Værktøjsmagasinkapacitet |
Mindre, fokuseret på tappeværktøjer. |
Større, understøtter multi-procesværktøjer. |
|
Produktionsvolumen |
Bedst til stor-masseproduktion. |
Velegnet til lav til medium batch og blandet produktion. |
|
Gulvplads |
Kompakt fodaftryk. |
Større maskinstørrelse. |
|
Indledende investering |
Generelt lavere. |
Generelt højere. |
|
Bedste applikation |
Elektronikdele, bilbeslag, huse. |
Forme, armaturer, strukturelle komponenter, præcisionsdele. |
Fordele og ulemper ved tappecentre
Fordele:
Tappecentre er bygget til hastighed og effektivitet.
De tilbyder meget korte cyklustider for tappe- og boreoperationer.
Dette gør dem ideelle til høj-volumen, gentagne produktion.
Deres kompakte design sparer gulvplads og reducerer energiforbruget.
For aluminium og tynde ståldele er produktiviteten ekstrem høj.
Ulemper:
Tappecentre har begrænset skærekraft.
De er ikke egnede til tung fræsning eller hårde materialer.
Fleksibiliteten er også lavere.
De er mindre effektive, når deledesign eller processer ændres ofte.

Fordele og ulemper ved bearbejdningscentre
Fordele:
Bearbejdningscentre tilbyder høj alsidighed.
De kan håndtere fræsning, boring, anboring og komplekse konturer i én opsætning.
Deres stive struktur giver stærk skæreevne og stabilitet.
Dette gør dem velegnede til stål, rustfrit stål og hårde legeringer.
Bearbejdningscentre er ideelle til komplekse dele og variabel produktion.
De tilpasser sig godt, når design eller processer ændrer sig.
Ulemper:
Bearbejdningscentre har normalt længere cyklustider til simple tappeopgaver.
De er mindre effektive end tappecentre i ren høj-produktion.
Startinvesteringer og driftsomkostninger er generelt højere.
De kræver også mere gulvplads og strøm.
Nøgle sammenligningsfaktorer, der betyder noget i virkelig produktion
Anvendelsestype og delkompleksitet
Anboringscentre er bedst egnet til simple dele med mange gevindhuller.
Bearbejdningscentre er bedre til komplekse geometrier og bearbejdning med flere-overflader.
Hvis dine dele kræver kraftig fræsning eller 3D-konturer, bliver alsidighed afgørende.
Produktionsvolumen og batchstørrelse
Høj-volumen, gentaget produktion favoriserer tappecentre.
Korte cyklustider hjælper med at reducere omkostningerne pr. del.
For små partier eller hyppige ordreændringer er bearbejdningscentre mere praktiske.
Materiale Type
Anboringscentre fungerer bedst på aluminium og tyndt stål.
Bearbejdningscentre håndterer stål, rustfrit stål, støbejern og hårde legeringer mere pålideligt.
Materialets hårdhed påvirker direkte maskinvalg.
Nøjagtighed og bearbejdningsstabilitet
Bearbejdningscentre tilbyder højere stivhed og bedre vibrationskontrol.
De er mere stabile for snævre tolerancer og krav til overfladefinish.
Tappecentre fokuserer mere på hastighed end ekstrem præcision.
Omkostningseffektivitet og langsigtet-ROI
Tappecentre leverer hurtige afkast i masseproduktionsscenarier.
Bearbejdningscentre koster mere i starten, men giver-langsigtet fleksibilitet.
Den bedste værdi afhænger af, hvor konsekvent maskinen bruges.
Udvælgelsesråd: Hvilken er den rigtige for dig?
Valget mellem et anboringscenter og et bearbejdningscenter afhænger af, hvor godt maskinen matcher dine faktiske produktionsbehov, ikke kun specifikationerne på papiret.
Inden du træffer en beslutning, skal du overveje dit deledesign, materialer og langsigtede-produktionsplan.
Vælg et tappecenter, hvis:
Dine dele kræver hyppige tappe- og boreoperationer.
Produktionsvolumen er høj og stabil med genbestillinger.
Du bearbejder hovedsageligt aluminium eller tynde ståldele.
Kort cyklustid og lave omkostninger pr. del er dine topprioriteter.
Vælg et bearbejdningscenter, hvis:
Dine dele involverer kompleks fræsning og flere funktioner.
Du bearbejder stål, rustfrit stål og andre hårde materialer.
Produkttyper ændres ofte, hvilket kræver fleksibilitet.
Du vil have én maskine til at håndtere flere bearbejdningsprocesser.
I praksis bruger mange fabrikker begge maskiner sammen.
Et tappecenter øger effektiviteten til-højhastighedsjob, mens et bearbejdningscenter håndterer komplekse og variable opgaver.
Ofte stillede spørgsmål
1. Hvad er hovedforskellen mellem et anboringscenter og et bearbejdningscenter?
Den største forskel ligger i deres designformål. Et anboringscenter er optimeret til anboring og boring med høj-hastighed med korte cyklustider, mens et bearbejdningscenter er bygget til alsidighed, stivhed og håndtering af komplekse bearbejdningsoperationer. Selvom begge maskiner kan udføre lignende grundlæggende funktioner, er deres præstationsfokus meget forskelligt.
2. Kan et bearbejdningscenter fuldt ud erstatte et anboringscenter i produktion?
Et bearbejdningscenter kan udføre tappeoperationer, men det er normalt mindre effektivt til-anboringsarbejde med store mængder. Cyklustider er længere, og driftsomkostninger er højere. For fabrikker med store mængder gentagne tappeopgaver er et dedikeret tappecenter ofte det mere økonomiske valg.
3. Hvilken maskine er bedre til aluminium og ikke-jernholdige materialer?
Tappecentre er generelt bedre egnet til aluminium og andre ikke-jernholdige materialer. Deres høje spindelhastighed og hurtige acceleration muliggør effektiv bearbejdning med fremragende produktivitet. Bearbejdningscentre kan også behandle aluminium, men de er ofte over-specificerede til simple,-højhastighedsopgaver.
4. Er anboringscentre velegnede til bearbejdning af ståldele?
Anboringscentre kan håndtere tynde eller bløde ståldele, men de er ikke designet til kraftig skæring eller dyb fræsning. For tykkere stål, rustfrit stål eller hårde legeringer giver et bearbejdningscenter bedre stivhed, stabilitet og værktøjslevetid.
5. Hvilken maskine er mere egnet til små-batch- eller specialproduktion?
Bearbejdningscentre er bedre egnet til små-batch- og specialproduktioner. De tilbyder større fleksibilitet, understøtter flere bearbejdningsoperationer og tilpasser sig bedre til hyppige design- eller procesændringer. Tappecentre fungerer bedst, når deledesign forbliver konsekvente.
6. Hvordan skal jeg beslutte, hvilken maskine der giver bedre værdi på lang sigt?
Langsigtet-værdi afhænger af, hvor godt maskinen matcher dine produktionsbehov. Hvis din arbejdsbyrde er stabil, og volumen er høj, leverer et tappecenter hurtigere ROI. Hvis din produktion kræver fleksibilitet, flere materialer og kompleks bearbejdning, giver et bearbejdningscenter større-værdi på lang sigt.
Konklusion
Et anboringscenter og et bearbejdningscenter er designet til forskellige produktionsbehov.
Hvis din prioritet er høj-tapping og masseproduktion, er et tappecenter det bedre valg.
Hvis du har brug for fleksibilitet, stærkere skæreevne og støtte til komplekse dele, er et bearbejdningscenter mere velegnet.
Den bedste løsning afhænger af dine materialer, delens kompleksitet og produktionsvolumen.
Hvis du har brug for hjælpat vælge den rigtige CNC-maskinetil dit værksted, er du velkommen til at kontakte os for professionel udvælgelsesrådgivning.