






At få den perfekte overfladefinish handler ikke kun om at få dele til at se smukke ud - det er vigtigt for, hvordan de fungerer. I rumfart kan selv små overfladefejl forårsage store problemer. Og i medicinske dele? Den glatte finish kan betyde forskellen mellem et vellykket implantat og komplikationer.
Jeg har set bildele, hvor den rigtige overfladefinish gør hele forskellen i, hvor længe de holder. Det er temmelig forbløffende, hvordan en velbefineret overflade kan skære ned på friktion og få dele til at passe sammen, som om de blev lavet til hinanden (hvilket, de var!).
Den glatte finish holder tingene til at køre pålideligt, hvad enten det drejer sig om motorkomponenter eller industrielle maskiner. Talrige elementer som materialevalg, værktøjsegenskaber, bearbejdningsparametre eller miljøet kan reducere overfladekvaliteten markant.
Denne artikel undersøger vigtige ideer, påvirkninger og avancerede måder at forbedre overfladefinish i bearbejdning.
Hvad er overfladefinish?
En bearbejdet overfladefinish henviser til dens struktur og kvalitet, fordi den bestemmer delens funktionelle egenskaber og det samlede fysiske udseende. Flere parametre bestemmer overfladefinishegenskaber, nemlig ruhed, som har yderligere betydning fra bølge og læg. Disse parametre påvirker direkte opnåelsen af optimale bearbejdningsresultater.
At forstå deres måleteknikker til evaluering er afgørende for at nå optimale bearbejdningsresultater.
Parametre for overfladefinish
Tre hovedfaktorer bestemmer overfladetekstur af bearbejdede komponenter:
|
Parameter |
Beskrivelse |
Indflydelse på bearbejdning |
|
Ruhed |
Roughness er forårsaget af skæreværktøjsmærker, vibrationer og materielle egenskaber ved bearbejdede overflader. |
Påvirker friktion, slid og udseende. Nedre ruhed indikerer glattere finish. |
|
Bølge |
Store bølger på overflader kan være forårsaget af maskinværktøjsafbøjning, forkert justering eller vibrationer. |
Dårlige forseglings- og samlingsproblemer kan opstå. |
|
Læg |
Mønsteret og retning af værktøjsmærker på en bearbejdet overflade. |
Funktionelle egenskaber kan ændres, herunder smøreopbevaring og kontaktstressfordeling. |
En effektiv overfladefinish kræver reduktion af ruhed og bølge, mens man overholder et passende lægemønster til dets tilsigtede anvendelse.

Målingsteknikker og standarder
Evaluering af overfladefinish bruger forskellige måleteknikker, herunder:
● Kontakt profilometre: enheder, der bruger en stylus til at spore overflader og måle ruhedsværdier, såsom RA, RZ og RQ.
● Optisk interferometri: Denne ikke-kontakt-metode anvender lette bølger til at analysere overfladetekstur.
● White Light Scanning: White Light Scanning giver sofistikerede 3D-overflademålingsløsninger, der er egnede til applikationer med høj præcision.
● ISO- og ANSI -standarder: For at opretholde konsistens og nøjagtighed i målinger af overfladefinish skal ISO 4287 og ANSI B46.1 internationale standarder implementeres til måling af overfladebehandling.
Roll af overfladefinish i forskellige brancher
Industrier varierer markant, når det kommer til overfladefinish betydning:
|
Industri |
Anvendelse af overfladefinish |
|
Rumfart |
Luftfart kræver øget aerodynamisk ydeevne, mens man reducerer trækresistens og forbedrer træthedsmodstand. |
|
Automotive |
Det forbedrer smøring, slidstyrke og forsegling inden for motorkomponenter og forbedrer derved motorens ydelse. |
|
Medicinsk |
Det tilbyder innovative biokompatible og hygiejneforbedrende produkter og implantater til kirurgiske instrumenter og implantater. |
|
Elektronik |
Effektiv ledningsevne og forbedring af samlingen af montering af kredsløbskort og stik. |
Brug af CNC-maskiner med høj præcision hjælper producenterne med at opfylde disse branchespecifikke overfladefinish-specifikationer på en mere effektiv måde.
Hvilke faktorer påvirker overfladefinish i bearbejdning?
At få en fremragende overfladefinish afhænger af adskillige variabler, fra materialevalg og bearbejdningsbetingelser til valg af materiale. At forstå disse påvirkninger giver producenterne mulighed for at optimere CNC -processer for maksimale resultater.
Materielle egenskaber
Arbejdsemne materiale spiller en central rolle i at definere overfladefinishkvalitet.
|
Materiel type |
Overfladefinishegenskaber |
|
Bløde metaller (aluminium, messing) |
Let at maskine, men modtagelig for forbrænding. Skarpe værktøjer med optimerede foderhastigheder er nødvendige. |
|
Hårdmetaller (stål, titanium, inkonel) |
Svært at maskine kan forårsage værktøjsslitage. Overtrukne skæreværktøjer kræves med højere skærehastigheder. |
|
Plast (ABS, PEEK, NYLON) |
Lavskæremodstand, men modtagelig for smeltning og deformation. Det kræver præcis kontrol af tilførselshastigheden sammen med spindelhastigheden. |
Valg af de bedste materiale- og bearbejdningsparametre sikrer en overlegen overfladefinish, mens det reducerer værktøjsslitage og processe ineffektivitet.
Skæreværktøjskarakteristika
Klipværktøjsdesign og kvalitet har en øjeblikkelig og håndgribelig effekt på overfladeafslutningen af fabrikerede dele, hvilket i sidste ende bestemmer deres overfladefinishkvalitet. Nøglefaktorer heri:
● Værktøjsmateriale: Carbide-værktøjer tilbyder overlegen slidstyrke over HSS (højhastighedsstål).
● Værktøjsgeometri: Optimeret næseadius og rakevinkler skaber effektivt glattere overflader med deres værktøjer.
● Værktøjsbelægning: Belægninger som Tin, Tialn og DLC hjælper med at sænke friktion, mens du forlænger værktøjets levetid og forbedrer finish.
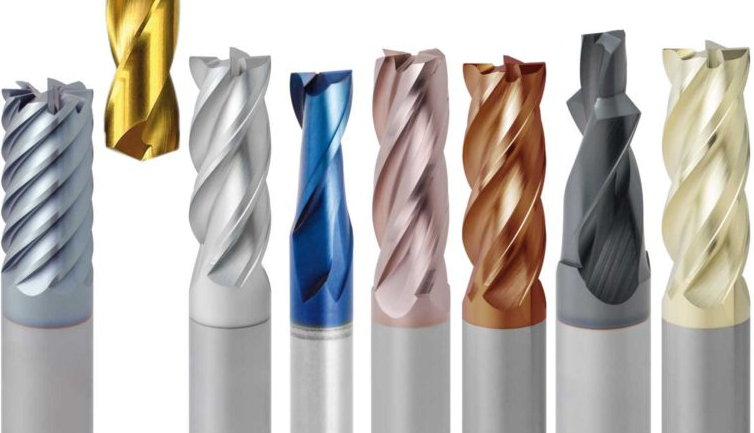
● Premium CNC -værktøjer og tilbehør kan forbedre overfladekvaliteten og bearbejdningen af bearbejdningen.
Bearbejdningsparametre
En af de vigtigste måder at forbedre overfladefinish på er at optimere skærebetingelser, i betragtning af forskellige parametre, når du gør det. Her er et par punkter, der er værd at huske, mens du optimerer skærebetingelser:
|
Bearbejdningsparameter |
Virkning på overfladefinish |
Anbefalet tilgang |
|
Skærehastighed |
Efterhånden som skærehastighederne stiger, gør det også reduktion af skærekraft, hvilket fører til glattere finish og skaber mindre varme fra friktionsskærekræfter. |
Fremskyndes for finere finish, men forbliver opmærksom på værktøjsslitage. |
|
Foderprocent |
Lavere foderhastigheder hjælper med at minimere værktøjsmærker, der er tilbage på overflader. |
Brug en lavere tilførselshastighed, når du udfører efterbehandlingskort. |
|
Skåret dybde |
Lavt snit resulterer i glattere overflader. |
Overvej at lave flere lettere pas i stedet for at tage dybe snit. |
Maskinværktøjstilstand
Vedligeholdelse af en vareCNC -maskineGaranterer præcis bearbejdning hver gang. Nogle af de maskinværktøjsbetingelser, som du skal holde i kontrol, er anført nedenfor:
● Maskinstivhed: Stabile indstillinger og stive rammer hjælper med at reducere vibrationer, der ellers ville forårsage problemer i arbejdsstationsoperationer.
● Spindeltilstand: En godt afstemt spindel reducerer værktøjsafbøjning og skrav, hvilket sænker nedetid som følge af disse faktorer.
● Arbejdsholdningsstabilitet: Større arbejdstabilitet og højere produktivitet kan være resultatet af Secure Clampings evne til at sænke bevægelse og sikre ensartet overfladekvalitet.
Brug af højtydende CNC-maskiner sikrer stabilitet og præcision for overlegne finish.
Miljøfaktorer
Bearbejdningsmiljøer påvirker overfladefinishkvaliteten; Nogle faktorer, der skal tages højde for i denne henseende, inkluderer:
● Temperatursvingninger: Varme ændrer rod med bearbejdning - Når temperaturerne svinger op og ned, udvides metallet og kontrakter og kaster præcision af.
● Kølevæskapplikationer: Brug af kølevæske er super vigtigt - det forhindrer alt fra at blive for varmt, hvilket betyder, at dine værktøjer varer længere og sparer dig penge ned ad linjen.
● Vibrationsstyring: Dæmpningsløsninger og isoleringspuder hjælper med at kontrollere vibrationer for at eliminere uønskede bevægelsesfølelser i et rum eller et hus.
Ved at optimere disse miljøfaktorer kan producenter yderligere fremme deres bearbejdningsprocesser og overfladekvalitet.
Optimering af skæreparametre
Overfladefinishkvalitet afhænger stærkt af, hvordan du kontrollerer dine CNC -skæreparametre. At få de rigtige indstillinger for hastighed, foder og skåret dybde. Det hjælper med at minimere værktøjsmærker og holder friktionen lav, hvilket giver dig mere nøjagtige og præcise dele. Lad os se på de tre hovedfaktorer:
Skærehastighed
Dette er, hvor hurtigt dit værktøj bevæger sig over emnet (målt i SFM eller m\/min). Du vil finde den søde plet - for langsom og friktion gør din overflade ru; For hurtigt, og du vil slidte værktøjer eller efterlade mærker. Bedste tilgang? Start med anbefalede hastigheder og finjustering, mens du ser dit værktøjsliv og afslutt kvaliteten.
Foderprocent
Tænk på dette som hvor hurtigt dit værktøj går videre med hver revolution. Højere foderhastigheder efterlader mere indlysende værktøjsmærker. Mens langsommere feeds kan give dig glattere finish, går for langsomt og risikomateriale, der klæber til værktøjet, hvilket kan føre til ujævne overflader. En god tommelfingerregel: Brug hurtigere feeds til ru nedskæringer, og brems dem derefter ned til efterbehandling.
Skåret dybde
Denne handler om, hvor dybt dit værktøj skærer ned i materialet. Lavt nedskæringer er din ven til at afslutte arbejde - de holder værktøjet stabilt og reducerer vibrationer. Dybe snit kan skabe ru overflader fra øgede skårekræfter. Hvis du har brug for at fjerne meget materiale, er det bedre at tage flere lyspas end et dybt snit.
Valg af de rigtige skæreværktøjer
At vælge de rigtige værktøjer kan gøre eller bryde overfladefinishen ved bearbejdning. Hvert valg betyder noget mellem selve værktøjet, hvordan det er formet, og hvad det er belagt med.
Værktøjsmaterialer
Hvad dine værktøjer er lavet af påvirker virkelig finishkvaliteten. Grundlæggende højhastighedsstålværktøjer varer ikke så længe, men de er lettere på din tegnebog. Carbide -værktøjer koster mere, men varer længere og har en glattere finish. Keramiske og CBN -værktøjer er din bedste indsats, når du har brug for at arbejde hurtigt med en superglat finish, da de kan tage varmen og forblive super hårdt.
Værktøjsgeometri
Formen på dit værktøj betyder også. Et veldesignet værktøj spreder de skære kræfter bedre ud, hvilket betyder mindre modstand og færre mærker på dit arbejde. Høje rakevinkler betyder mindre tryk, når man skærer og mere effektiv chipstrøm for renere overflader. En skarp kant kan også komme godt med til at arbejde på delikate materialer som læder.
Værktøjsbelægninger
Værktøjsbelægninger udvider dit værktøjs liv, mens du skærer mere glat ved at minimere friktion og varmeopbygning.
● Tinbelægning giver dine værktøjer mulighed for ubesværet at glide gennem deres arbejde og udvide deres levetid.
● For hårde metaller som Chrome er Tialn et fremragende materiale at arbejde med ved høje temperaturer.
● DLC -belægning er ideel til at skære aluminium eller plast - dens ultra -glatte overflade tilbyder fejlfri skærehandling og skaber ubesværede operationer.
Valg af værktøjer med den passende blanding af materiale, form og belægning giver bedre overfladefinish og øger deres levetid som værktøjer til langvarig brug.
Betydningen af maskinværktøjstilstand
Betingelsen er kritisk for at forbedre overfladefinish i bearbejdning, uanset skæreværktøjer og anvendte optimerede parametre. Selv med skæreværktøjer i topkvalitet og korrekte kalibreringsparametre, der er passende på plads, kan dårligt vedligeholdte maskiner producere overfladefejl, unøjagtigheder og produktionseffektivitet, hvilket påvirker produktionseffektiviteten negativt. Regelmæssige vedligeholdelseskontrol, kalibreringsjusteringer og maskinstabilitet skal alle leveres for at opnå efterbehandling af høj kvalitet.
Maskinstivhed og stabilitet
Din maskine skal være rock-solid for at få gode finish. Når en CNC -maskine vugger, får du skravmærker og dele, der ikke er helt rigtige. Tænk på en maskine som et hus - det har brug for et solidt fundament. Støbejernsrammer eller øgede strukturer opsuger vibrationer som en svamp. Gode lejer i din spindel holder alt i gang sandt, og hvis du ikke låser dit arbejdsemne ordentligt, hjælper selv den bedste maskine dig ikke.
Spindeltilstand og runout
Din spindel er kernen i din maskine; Når det holder op med at rotere perfekt, kommer alt sammen med det - som når et hjul på din bil bliver ude af balance og får alt til at ryste! Hold øje med sine lejer; Slidte lejer får værktøjer til at begynde at skære uregelmæssigt i stedet for lige. Sørg for, at dine værktøjsholdere passer til det rigtige og afbalancerer dit værktøj, eller så kæmper du for vibrationer hele dagen.
Axisjustering og kalibrering
Din maskine skal spore lige og nøjagtigt på hver akse, som et tog på dets skinner. Tænk over det som justering på din bil - hvis den er ude af lidt, løber tingene bare ikke rigtigt. Hold disse gibs stramme og kugleskruer rene, og du vil undgå den grimme tilbageslag, der ødelægger. De smarte maskiner bruger lasere til at kontrollere, at alt er opført perfekt.
Smørings- og vedligeholdelsespraksis
Vedligeholdelse er nøglen til at holde alt fungerer effektivt. Din maskine har brug for olie som en bil har brug for gas, og holder alt i bevægelse pænt og glat. Hold tingene rene - chips elsker at skjule og ødelægge dine dele, når du mindst forventer det. Og prøv ikke at presse for meget liv ud af slidte dele - de forårsager hovedpine ned ad vejen.
Gør alt dette rigtigt, så får du dele, der kommer ud af maskinen, der ser ud som om de er blevet poleret. Spring over vedligeholdelsen, så kæmper du for dårlige finish hele dagen.
Rollen af at skære væsker i overfladefinish
Kølevæsken kan lide din maskins blod - det holder alt i gang. Det hvisker varme væk, holder tingene glat og vasker chips væk, der kan ødelægge din finish. Få det rigtigt, og dine værktøjer varer længere, mens dine dele ser godt ud.

Typer af skærevæsker
Du har forskellige kølemidler til forskellige job.
● Vandbaseret kølevæske er fremragende, når du har brug for at holde tingene kølige og kører i høje hastigheder.
● Oliebaserede ting skinner, når du har fint arbejde og har brug for den superglatte finish.
● Syntetiske kølevæsener er som det bedste fra begge verdener - de køler og smøres uden at gunke alt sammen.
Metoder til påføring af skærevæsker
Hvordan du får kølemidlet, hvor det også skal være ting.
● Oversvømmelseskøling er som en brandslange - det dumper bare kølevæske lige hvor du har brug for det for at vaske væk chips og varme.
● Mistkøling er perfekt, når man kører hurtigt og varmt - det forhindrer tingene i at udvide for meget fra varmen. T
● Køling af to -tool er den smarte måde - det skyder kølevæske lige gennem dit værktøj til nøjagtigt, hvor handlingen er, hvilket forhindrer chips i at forårsage problemer.
Avancerede efterbehandlingsteknikker i CNC -bearbejdning
Nogle gange er grundlæggende bearbejdning bare ikke nok til at få den perfekte finish, du er efter. Det er da du skal trække de smarte tricks ud - fra slibning af træ til at bringe kornet ud med særlige finish.
Højhastighedsbearbejdning (HSM)
Højhastighedsbearbejdning er glat - du hæver hastigheden, men sænk foderhastigheden. Det er som at køre en sportsvogn - glat og kontrolleret snarere end ru og aggressiv. Dine nedskæringer kommer renser, delen forbliver køligere, og du bliver færdig hurtigere. De dejlige maskiner kan trække dette af uden at bryde en sved.
Vibrationsdæmpningsteknikker
Bearbejdning af vibrationer eller skrav er din værste fjende, når du prøver at få glatte finish.
● Brug dæmpede værktøjsindehavere og anti-vibrationsboringstænger for bedre stabilitet.
● Optimer værktøjsstierstrategier for at minimere pludselige ændringer i kraft.
● Vælg maskiner med stive strukturer for at absorbere overskydende vibrationer.
Burnishing og rullebehandling
Burnishing er et pænt trick - i stedet for at skære. Du udjævner en overflade ved plastisk deformation. At trykke på en superhård kugle eller rulle mod delen kan udjævne alle disse mikrobølger og værktøjsmærker. Det er meget som at stryge en skjorte - efterlader kun glatte overflader. Overfladen bliver også sværere, hvilket er temmelig cool. Medicinske folk elsker dette for deres dele.
Disse er ikke kun festtricks-de er spiludskiftere, når du har brug for glatte eller superpræcise dele. Hver metode har sin søde plet, og at vide, hvornår man skal bruge den, kan gøre forskellen mellem en god del og en stor.

Postbehandlingsmetoder til forbedring af overfladefinish
Efter din hovedbearbejdning er der stadig et par tricks til at få endnu bedre finish.
Slibning og honing
Slibning og honing er gå-til-metoder, når du har brug for virkelig præcise ting. Sliping bruger et spindingshjul med små slibende bits til at udjævne tingene, mens Honings er fantastisk til at få indersiden af huller lige rigtigt. Bildele og medicinsk udstyr har ofte brug for dette ekstra trin.
Polering og buffing
Polering og buffing tager tingene op et andet hak. Polering udjævner små ridser, som du næppe kan se, og buffing får dele til at skinne som spejle. Det er det, der giver disse smarte forbrugerprodukter deres showroom -look.
Belægninger og overfladebehandlinger
Overfladebehandlinger er som at lægge rustning på dine dele. Anodisering holder aluminium fra at korrodere og får det til at se godt ud. Elektroplettering tilføjer et tyndt lag metal, hvilket gør dele hårdere og smukkere. PVD-belægning er den højteknologiske mulighed-den tilføjer et supertyndt, super-tydeligt lag, der hjælper dele med at vare længere.
Konklusion
At få store overfladefinish kommer ned på at mestre alle de vigtigste elementer i bearbejdningsprocessen. Succes afhænger af at bruge kvalitetsudstyr, vedligeholde det korrekt og efter beviste metoder.
Start med en solid maskine - grundlaget for gode resultater. Regelmæssig vedligeholdelse holder alt i gang sandt. De rigtige værktøjer, frisk kølemiddel og ordentlige hastigheder og feeds alle arbejder sammen for at give dig den finish, du har brug for.
Nogle gange er bearbejdning alene ikke nok - det er, når efterbehandlingstrin kommer ind. Disse ekstra trin kan tage dine dele til det næste niveau, hvad enten det er polering, overfladebehandling eller andre efterbehandlingsmetoder.
Når du kombinerer alle disse elementer - maskinen, værktøjerne, processen og efterbehandlingen - ser du konsekvent overlegne overfladefinish i dit arbejde.
Ved at følge den bedste praksis, der er beskrevet i denne vejledning, kan du effektivt tackle, hvordan du forbedrer overfladefinish i bearbejdning og opnå optimale resultater for dine CNC -projekter.
Ofte stillede spørgsmål om, hvordan man forbedrer overfladefinish i bearbejdning
Hvad er den mest betydningsfulde faktor for at få en god overfladefinish med CNC -bearbejdning?
Din skæreopsætning gør den mest markante forskel - dine hastigheder, feeds og hvor dybt du skærer. At have det rigtige værktøj og holde din maskine også i god form.
Hvordan kan jeg reducere bearbejdningsknappen for at forbedre overfladefinish?
Hold din maskine stiv, brug afbalancerede værktøjer, planlæg smarte værktøjsstier, og prøv at bruge dæmpede værktøjsholdere om nødvendigt. Disse trin tager sig normalt af de fleste skravspørgsmål.
Har du brug af skærevæskesager til overfladefinish?
Ja, passende skærevæske holder tingene smurt, stopper varmeopbygningen og hjælper med at rydde chips væk - som alle hjælper dig med at få en glattere finish.
Hvilke efterbehandlingsteknikker kan yderligere forbedre overfladefinish?
Du har flere muligheder - slibning, honing, polering eller tilføjelse af overfladebehandlinger som anodisering eller plettering. Vælg hvad der fungerer bedst til dine behov.