


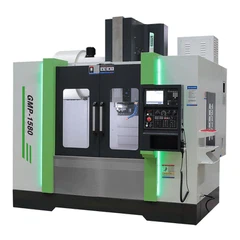


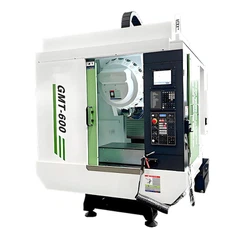


Oversigt over CNC fræsning
CNC-fræsning (Computer Numerical Control) er en avanceret subtraktiv fremstillingsteknik, der skærer materiale fra faste emner ved hjælp af roterende værktøjer (skærere) styret af en computer. Denne fjernelse af menneskelig indgriben garanterer præcision og konsistens. Af alle de fræseoperationer, der udføres af Great CNC-maskiner, er planfræsning og endefræsning to af de mest almindelige, der kan skelnes ved deres unikke funktionaliteter og anvendelsesområder. Disse processer konturerer ikke kun delene, men påvirker også overfladekvaliteten, geometriske tolerancer og produktionseffektiviteten. Producenter og maskinmestre skal klart forstå de primære forskelle mellem planfræsning og endefræsning for at træffe de mest optimale beslutninger for deres produktionssystemer. Ydermere er CNC-fræsning afgørende for den fleksibelt skalerbare masseproduktion af varer og er omkostnings-effektiv, fra prototyper med lavt-volumen til ti tusinde stykker, når de kontrolleres korrekt. Nu mere end nogensinde stræber industrier efter ekstrem præcision og indviklede former, hvilket betyder, at beherskelse af fræsning, valg af passende værktøjer og formulering af avancerede bearbejdningsstrategier er afgørende.
Forståelse af ansigtsfræsning
Planfræsning er en bearbejdningsoperation beregnet til at skabe flade overflader på et emne ved at skære ved hjælp af periferien af fræsehovedet i stedet for midten. Værktøjsrotationen er lodret i forhold til overfladen, der skal arbejdes på, og den mest basale handling af materialefjernelse udføres med værktøjets kanter tættest på hjørnerne. En vigtig del af denne procedure er at frigøre overfladerne på store emner, hvilket gør planfræsning ideel til at firkante blokke, overfladebelægning af plader og give plane overflader, der kræver efterfølgende bearbejdningsprocesser. Hver planfræser har adskillige skæreindsatser (eller flader) placeret rundtgående på et stort bassin-diameterværktøj for at give arbejdskonduktivitet ved høje fremføringshastigheder og med tætte tolerancer. Skærehandlingen, sammen med moderne skærgeometrier, skaber fremragende overfladefinish og overgår endda sekundære operationer, såsom efterbehandlingsprocesser af sekundære operationer som slibning eller polering. Brede og flade overflader på metaller som aluminium, stål eller titanium kan nemt bearbejdes ved hjælp af planfræsning. Overfladeplanhed og nøjagtighed af flader opnås, når skæreparametre, værktøjer og maskinopsætning er udført korrekt. Disse vigtige detaljer gør planfræsning vigtig i industrier, hvor æstetik og funktionel overfladekvalitet er afgørende, såsom rumfartsindustrien og præcisionsværktøj.

Forståelse af endefræsning
En skæreoperation, hvor fræseren har tænder både på sin ende og sider, hvilket gør det muligt for den at gå i indgreb med arbejdsemnet både aksialt og radialt, kaldes endefræsning. Engagerendeskæreværktøjmed arbejdsemner i begge vinkler giver endefræsningsegenskaber velegnet til forskellige operationer, herunder profilering, konturering, slidsning, lommestik og endda gravering. Endefræsning adskiller sig fra planfræsning ved, at den ikke blot fræser flade overflader, men har komplekse, indviklede funktioner og geometrier. De mange typerendefræsereer flad-ende, kugle-næse, hjørneradius-ende og koniske endefræsere til specifikke bearbejdningsbehov. Dybe slidser og lommer kan laves på grund af aksiale skæreevner, mens ydre konturer og profiler kan formes med radiale skærekanter. På grund af dens brede vifte af anvendelser er endefræsning afgørende ved fremstilling af matrice og støbeforme, produktion af flykomponenter og fremstilling af præcisionsdele. De kan nu skære blød plast til hærdet stål på grund af fremskridt inden for værktøjsmaterialer, belægninger og geometrier. For at optimere værktøjets levetid og samtidig bibeholde tolerancerne, skal ideelle skæreparametre sammen med passende maskinopsætning og værktøjsvalg overholdes.

Større forskelle mellem plan- og endefræsning
|
Feature |
Ansigtsfræsning |
Slutfræsning |
|
Skæreretning |
Primært vinkelret på aksen |
Aksial og radial |
|
Overfladefinish |
Overlegen |
God, varierer med værktøj og materiale |
|
Anvendelse |
Flade overflader |
Komplekse former og funktioner |
|
Værktøjsdesign |
Kuttere med tænder i periferien |
Fræsere med tænder i ende og sider |
Materialefjernelsessatser
Material Removal Rate (MRR) er en væsentlig metrik, der dikterer, hvor effektiv hele bearbejdningsprocessen er. Materialefjernelseshastighed bidrager til at estimere mængden af arbejde udført i et fjendtligt bearbejdningsmiljø, da det effektivt beskriver tidsrammen, inden for hvilken materiale kan fjernes fra et emne. Denne mangefacetterede parameter påvirker produktivitetstempoet og omkostningerne ved operationen. Den slibende planfræsning opnår den højeste materialefjernelseshastighed, da fræserens diameter og antallet af skær er så stort, at planfræsning kan gå i indgreb med store områder på én gang. Dette øger hastigheden af materialefjernelse. Planfræsning er derfor ofte foretrukket til at gøre store flade overflader ru, ellers kaldet overfladebehandling, og blokering af lagergrænser før efterfølgende bearbejdning. For at tillade højere procesproduktivitet i større partier reducerer større materialefjernelse under planfræsning cyklustiden. Ydermere er endefræsning større for detaljeret skæring af dele, men har generelt lavere MRR på grund af den reducerede værktøjsdiameter. Alligevel er styringen fra endefræsning uovertruffen for mere indviklede funktioner, hvilket muliggør skæring af detaljerede konturer, lommer og profiler, hvor ekstrem præcision er nødvendig. Det er accepteret, at finere detaljer er resultatet af langsommere materialefjernelseshastigheder, og endefræsningens alsidige egenskaber giver den derfor en væsentlig status for præcisionsarbejde. Valget af plan- og endefræsning skal balancere MRR med bearbejdningsnøjagtighed, værktøjslevetid og overfladeintegritet, især i tilfælde, hvor hurtig udførelse og omhyggelig opmærksomhed på detaljer er afgørende.
Overfladekvalitet og finish
Efterbehandling og kvalitetsvurdering er afgørende for de bearbejdede deles operationelle bidrag og visuelle appel. Den store skærediameter og de mange skær med jævne mellemrum sikrer ensartet materialefjernelse med minimal værktøjsudbøjning og vibration, hvilket giver flade overflader med snævre tolerancer og fremragende overfladetekstur. Præcisionsplanfræsning bruges ofte i rumfarts- og formindustrien, da de har høje krav til overfladefinish og er bedst tjent med planfræsning som et sidste bearbejdningstrin. Ganske vist kan der opnås en god overfladefinish med endefræsning, men det afhænger i høj grad af værktøjets design, materialesammensætning og driftsbetingelser. Endefræsning er i stand til at give gode finish, men er mere tilbøjelige til overfladefinishens uoverensstemmelser, når der udføres komplekse konturer eller bearbejdning med dyb lomme på grund af værktøjsudbøjning og vanskeligheder med at evakuere afskårne spåner. Strategisk udvælgelse af værktøjstype, rilleantal, belægning og skæreregler forbedrer overfladefinishen ved endefræsning og bliver dermed passende til detaljerede dekorative eller funktionelle funktioner.
Anvendelser af planfræsning
Forbered værker af overfladen, der kræver høj præcision og polering, udover at være bred og bearbejdet ved hjælp af planfræsning. Til produktion af store-volumener gør planfræsernes evne til hurtigt at dække store områder dem ideelle, især hvis emnerne kræver flere gennemløb. Komponenter som motorblokke, plader, formbaser og armaturer med store dimensioner, der kræver planhed og glathed, overfladebehandles ved hjælp af planfræsning. I produktionen involverer det første trin typisk at fjerne eventuelle uregelmæssigheder i emnet, der vender mod fræsning, hvilket kan udføres effektivt. Den fremragende overfladefinish opnået under fræsning hjælper med at reducere polering, slibning og alle andre sekundære processer, der er nødvendige for hurtigere produktionsudbytte. Moderne og store CNC-maskiner kan udstyres med planfræsere for at forbedre fremstillingsprocesserne, hvilket sikrer konstante og præcise resultater under forberedelse af arbejdsfladen. Ud over at give præcision, fræses strukturelle og funktionelle komponenter med dimetrisk nøjagtighed, hvilket gør dem kritiske for værktøjs-, bil-, rumfarts- og tungudstyrsindustrien. Yderligere arbejde for delene udføres efter fjernelse af plader af råmaterialer for at sikre nøjagtige vinkelrette kanter ved hjælp af planfræsning.
Anvendelser af endefræsning
Som en af de mest alsidige og præcise bearbejdningsoperationer vælges endefræsning ofte til bearbejdning af indviklede geometrier og fine funktioner. Dens aksiale og radiale skærekapacitet tillader skabelsen af mange former, der er vigtige for detaljer, såsom slidser, lommer og nøglegange. Endefræsning er almindelig inden for fremstilling af matrice og forme, rumfart, elektronik og fremstilling af medicinsk udstyr, hvor komponentgeometrier er specialiserede og komplekse. Nogle applikationseksempler er kantprofilering, formbasehulrum og lommebearbejdning, logo- eller tekstgravering og skulptureret overflade 3D-konturering. Avanceret CAM-software og CNC-programmering øger yderligere mulighederne for endefræsning med evnen til at udføre komplekse værktøjsbaner, herunder spiralformet interpolation, trochoidal fræsning og multi-konturering. Endefræsning opnår store detaljer og funktionel ydeevne, uanset om der fremstilles mekaniske præcisionsdele, sprøjtestøbeforme, rumfartsbeslag eller medicinske implantater. Det omfattende udvalg af pindfræsergeometrier og materialer sikrer, at maskinmestre har det rigtige værktøj til opgaven, hvilket i høj grad forbedrer produktiviteten og overfladefinishen.

Maskinkrav og opsætning
Plan- og endefræsning afhænger i høj grad af værktøjsmaskinen og dens egenskaber. På grund af størrelsen af planfræsere og de skærekræfter, der er involveret i operationen, kræver planfræsning maskiner med højere stivhed, stabilitet og kraft. Maskiner med kraftige spindler og kraftige-armaturer er bedst egnede til at modstå belastningen og drejningsmomentet fra fræsere med stor-diameter, der indeholder flere skær. Ydermere skal maskiner levere konstant spindelhastighed og fremføringshastighed sammen med minimale vibrationer og afbøjninger af emnet for at opnå optimal efterbehandling ved planfræsning. Generelt involverer planfræsningsopsætningen, at store emner fastspændes på maskinlejet eller armaturet ved hjælp af rene klemkræfter af høj nok værdi til at sikre nul bevægelser under skæring.
I modsætning til andre bearbejdningsoperationer har endefræsning mindre strenge krav til den anvendte maskine. Selvom der kræves en vis stivhed og nøjagtighed, er en rimelig spindel- og strukturel styrke tilstrækkelig til at endefræsere kan udføre. Den mindre diameter på pindfræsere har lavere skærekræfter, hvilket øger fleksibiliteten i emneopsætning og maskinvalg. Mindre CNC-fræsere, vertikale CNC-bearbejdningscentre og nogle fræsetilbehør på drejebænke kan udføre slidsning, kontur- eller lommefræsning uden problemer. I alle typer plan- og endefræsning er præcis opretning, indstilling af værktøjslængden og nulstilling af emnet afgørende i alle opsætninger for at opnå den forventede geometri og overfladefinish.
Værktøjsvedligeholdelse og slid
Slid på et værktøj har en meget vigtig indflydelse på planfræsning og endefræsning med hensyn til typen af udført arbejde og dets effektivitet. Slidte værktøjer resulterer i bearbejdning med lavere tolerance, forringede overflader og øgede skærekræfter, som kan beskadige både arbejdsemnet og værktøjsmaskinen. En planfræser har en værktøjskrop, hvorpå der er monteret udskiftelige hårdmetalskær. Disse indsatser kan blive sløve eller beskadigede med tiden, men kun de sløve indsatser skal udskiftes. Dette reducerer produktivitetstab og reducerer også værktøjsudgifter over tid. Disse værktøjer er nemme at vedligeholde. Planfræsere er derfor meget velegnede til miljøer med høje produktionshastigheder, der kræver hurtige og effektive operationer sammen med værktøjets forlængede levetid. Derudover er forskellige kvaliteter og belægninger, der forbedrer slidstyrken og tillader længere skæretider, tilgængelige for skærene, hvilket resulterer i bedre overflader.
Pindfræsere fremstilles hovedsageligt som solide værktøjer, hvilket betyder, at skærene blandes med værktøjets krop. Når en pindfræser bliver slidt, skal den normalt enten genslibes eller udskiftes fuldstændigt. Omslibning er kun mulig for udvalgte geometrier og materialer, og det kan udføres, men det kan være omhyggeligt eller geometrisk-ændrende og dermed ydeevne-forringende. Pendfræsere i massivt hårdmetal og belagte versioner forbedrer værktøjets levetid, men de, som alle andre værktøjer, slides til sidst, især under aggressive skæreforhold eller under bearbejdning af hærdede materialer. Tilstrækkelig vedligeholdelsespraksis som systematiske kontroller, optimale parameterstyringer og rettidig udskiftning forbedrer i høj grad værktøjets levetid og bearbejdningskvalitet i plan- og endefræseoperationer.
Omkostningsovervejelser
Hvad angår ende- og planfræsning, er omkostningerne et afgørende element i situationer med meget produktion eller kompliceret bearbejdning af dele. På grund af størrelsen, designet og de mange skæregenskaber koster planfræsningsværktøjer mere end endefræseværktøjer. Den oprindelige investering vil sandsynligvis være højere i en produktionskørsel. Omkostningerne ved at producere en del er endnu lavere i stor-produktion. Omkostningsfordelene ved planfræsning stammer fra dets effektivitet til at fjerne materiale og dets udskiftelige skærdesign, hvilket fører til lavere værktøjsomkostninger og forbedrede-udgifter over tid. Produktiviteten i overfladebearbejdning til komplekse geometriske dele forbedres kraftigt af hastigheden af planfræsning og ved at trimme de tilknyttede arbejdsomkostninger, hvilket gør planfræsning billigere for store mængder.
I modsætning til solide endefræsere, som er enklere og mindre i design, er endefræseværktøjer nemmere at anskaffe, da de har en lavere startpris. Men hvis værktøjerne bruges til-produktion i stor skala, kan omkostningerne stige på grund af behovet for at udskifte eller slibe dem oftere. I tilfælde, hvor komplekse detaljer såsom profiler og små funktioner er mere almindelige, retfærdiggør alsidighed omkostningerne ved indtrængen, selv med senere højere udgifter. Med hensyn til plan- versus endefræsning og andre omkostningsovervejelser i CNC-bearbejdningsenheder, ser man på delens geometri, produktionsmængde, maskinkapacitet og budgettet for værktøjer, omfordele fokus på værdilogik, der skal bestemme strategiske udgifter.
Valg af den passende fræsningstype
En omhyggelig evaluering af flere faktorer for at sikre, at bearbejdningsoperationen matcher fremstillingsprocessen og produktionsmålene er vigtig, når der skal vælges mellem plan- og endefræsning. Emnets geometri er langt den vigtigste faktor. Når store plane flader skal bearbejdes til meget strenge tolerancer med en exceptionel overfladefinish, er planfræsning sandsynligvis den bedste metode på grund af dens effektivitet og kvaliteten af den opnåede finish. I modsætning hertil, når delen indeholder indviklede former, er endefræsning nødvendig. Kapaciteten til at skære både aksialt og radialt gør endefræsning uovertruffen med hensyn til alsidighed til fremstilling af detaljerede og komplekse geometrier.
Sådanne overvejelser som typen af materiale, der anvendes, vil også påvirke den operation, der skal vælges. Vanskeligere materialer, såsom rustfrit stål eller titanium, vil kræve brugen af en form for proprietære værktøjsmaterialer og belægninger til hårdere planfræsning, såsom smedet hårdmetalskær, for at skære effektivitet og værktøjslevetid. Blødere materialer som aluminium og messing kræver ikke standardværktøj, men korrekt spånfjernelse og skærehastighed skal overvåges for at sikre korrekt drift.
En anden nøglefaktor er produktionsvolumen. Overvej planfræsning til høj-produktion, hvor effektivitet og hastighed er nøglen. På den anden side, for tilpassede dele, prototyper eller funktioner med lavt-volumen med kompleks geometri, er endefræsningens alsidighed og nøjagtighed typisk bedre. Balancering af alle disse aspekter giver de fleste maskinmestre og producenter mulighed for at optimere cyklustid, værktøjsudgifter og slutproduktkvalitet.
Konklusion
At anerkende skellene mellem plan- og endefræsning er afgørende for at optimere bearbejdningsprocesser og opnå specifikke produktionsmål. Fræseprocesser er ikke usædvanlige; plan- og endefræsning har hver især definerede fordele og formål inden for CNC-bearbejdningsverdenen. Med planfræsning kan store flade områder bearbejdes med en enestående overfladefinish og høje materialefjernelseshastigheder, hvilket giver opgaver, der kræver effektivitet og glathed. Mens endefræsning er den mindst tilgivende mulighed med hensyn til konfigurationsfleksibilitet, tilbyder muligheden for at skabe indviklede geometrier, slidser og konturer enestående alsidighed for maskinmestre.
For ofte overser producenter mange-facetterede parametre, såsom delegeometri og materialeegenskaber, produktionsskala, maskinspecifikationer, værktøjsudgifter og endda den eftertragtede-overfladekvalitet i forbindelse med projektspecifikke-krav, mens de beslutter sig for en bestemt fræseoperation. Fremskridtet inden for moderne CNC-maskiner, såsom Great CNC Machine, gør det muligt at udføre plan- og endefræsning med præcis kontrol og effektivitet, ofte i en enkelt opsætning, hvilket i høj grad hjælper brugerne med at overvinde de vanskeligheder, som ovennævnte faktorer udgør.
Bedste praksis inden for værktøjsstyring og valg af en passende fræsestrategi vil optimere bearbejdningsproduktiviteten, opretholde kvalitetsstandarder, reducere omkostningerne og øge tilfredsheden med produktionsresultaterne. Mens CNC-bearbejdning udvikler sig, er forståelsen af de grundlæggende fræseprocesser afgørende for fortsat innovation og konkurrencefordel på tværs af industrier.