






Indledning
CNC -bearbejdning fungerer som en vigtig fremstillingsmetode, der gør det muligt for edb -automatisering og præcision at kontrollere automatiserede maskinværktøjer, inklusive møller, drejebænke, routere og slibemaskiner . To hoved CNC -maskine -konfigurationer, kaldet lodrette bearbejdningscentre (VMC'er) og horisontale bearbejdningscentre (HMCS), er specielt designet til særlige anvendelser i CNC bearbejdning .
Følgende guide forklarer, hvordan CNC -teknologikræfter fremstillingsoperationer, før de introducerer VMC'er og HMC'er afledt af CNC -systemer . Det vil beskrive deres formål sammen med seks store forskelle mellem dem, efterfulgt af en resumé . En forståelse af, hvordan CNC, VMC og HMC -konfigurationer adskiller sig i deres kapacitet aktiver .
Sammenligningstabel
Nedenfor er en sammenligningstabel, der fremhæver de vigtigste forskelle på tværs af faktorer:
|
Forskelfaktor |
CNC Mills |
VMC |
HMC |
|
Maskinorientering |
Universel fleksibilitet |
Kun lodret |
Kun vandret |
|
Spindelpositionering |
Programmerbar multi-akse |
Stupt lodret |
Sideadgang vandret |
|
Axis -konfiguration |
3 til 5 akser |
Typisk 3 eller 5 akser |
Typisk 3 eller 5 akser |
|
Håndtering af arbejdsemner |
Manual til automatiseret |
Trends Manual |
Tendenser stærkt automatiserede |
|
Chip -kontrol |
Fleksible metoder |
Assisteret af tyngdekraften |
Optimeret fjernelse af chip |
|
Produktivitet benchmark |
Lav til høj gennemstrømning |
Medium fleksibilitet |
Meget automatiseret output |
Hvad er CNC?

CNC står for Computer Numerical Control, der beskriver automatiserede bearbejdningssystemer, der bruger computerprogrammerings- og kontrolsystemer til at betjene fræsemaskiner sammen med drejebænke, routere, slibemaskiner og andre skæreværktøjer .
Systemet muliggør komponentbearbejdning gennem programmerede instruktioner, der specificerer koordinater sammen med dybder og feeds og hastigheder, og værktøjsstier, og yderligere parametre . Det automatiserede system driver maskinkomponenter gennem dens kontrol af spindler og palleskiftere og aksedrev, værktøjsskiftere og yderligere elementer .}}}
Gennem CNC -automatisering opnår fremstillingsprocesser høj hastighed ved siden af nøjagtighed og gentagelighed og præcision og fleksibilitet . Systemet fungerer godt til produktionsniveauer, der spænder fra lav til høj i rumfart, bil, form og die, medicinske og energisektorer og ud over .
Typer af CNC -maskiner
1. CNC Milling Machine .
2. cnc drejebænkemaskine .
3. CNC Router .
4. CNC Plasma -skæremaskine .
5. CNC Laser Cutting Machine .
6. CNC EDM (elektrisk udladningsmaskine) .
7. CNC Waterjet Cutting Machine .
8. CNC Grinder .
9. CNC -boremaskine .
10. CNC Bending Machine (Press Brake) .
Hvordan fungerer CNC?
CNC -maskinværktøjer bruger edb -kontroller til direkte bearbejdningsoperationer via programmerede koordinatdata, der dikterer præcise placeringer, dybder, hastigheder, værktøjsstier og specifikationer .
De arbejder på en grundlæggende CNC -processtrøm, der involverer:
Et deldesign er udviklet i CAD-software, derefter konverteres til et CNC-program via CAM-programmering . CAM-software bruger CAD-modellen og ønskede værktøjsstier som input, derefter udsender G-kode- og M-kodeinstruktioner til CNC-maskinen .
CNC -programkoden indtastes til CNC -controlleren, der lyder og fortolker den til elektroniske signaler .
Signalerne sendes til Servo -motorer og drivmekanismer, styring af maskineøkser og komponenter . Dette automatiserer præcis bevægelse og drift af spindler, værktøjer, paller og akse -lysbilleder efter behov for at fremstille delen ved at fjerne materiale .
Feedbackkontrol via positionstransducere giver CNC -controlleren mulighed for at overvåge faktiske værktøjs- og akseplaceringer mod programmerede placeringer for at sikre præcisionsudførelse .
Den automatiserede bearbejdning giver nøjagtighed og gentagelighed for selv de mest komplekse komponenter .
Anvendelser af CNC -bearbejdning
CNC -bearbejdning bruges på tværs af næsten enhver fremstillingsindustri, der kræver høj præcision metalbearbejdning til produkter som:
Rumfart: Motor og strukturelle komponenter, landingsudstyr, raketdele .
Skimmel & dø: Injektionsforme, die -kast, prototype værktøj .
Medicinsk: Implantater, kirurgisk udstyr, protetik .
Automotive: Motorblokke, cylindre, transmissionsdele .
Energi: Turbineblad, solcellepaneldele, nukleare komponenter .
3D -udskrivning: Udskriv dyser, hotender, præcisionsekstruderdele .
Hvad er VMC?
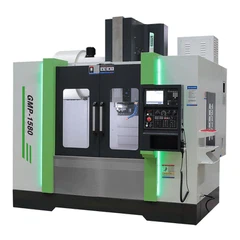
VMC står forLodret bearbejdningscenter, der repræsenterer CNC-fræsemaskiner med en lodret orientering af skæreværktøjet spindel og akselayout . Den lodrette justerede spindel holder og driver skæreværktøjer (øvelser, møller osv.
Typer af VMC'er
1. 3- Axis VMC'er: Tillad lineær bevægelse langs X-, Y- og Z -akserne til grundlæggende fræsning .
2. 5- Axis VMC'er: Tillad vippet hoved/bord til konturering af komplekse overflader .
3. High-speed VMC'er: optimeret til HSM med høje omdrejningstal .
4. dobbeltkolonne VMC'er: kraftig stivhed for stabil præcision .
5. Gantry VMCS: Flytning af landskabet over et stationær
Hvordan fungerer VMC?
VMC -bearbejdningsprocessen fungerer af:
Montering af et emne på maskinens seng eller palle .
Valg af værktøjer fra den automatiske værktøjskifterkarrusel .
Tilpasning af delkoordinatsystemet og arbejdsforskyvninger .
Kørsel af CNC-programmet, der placerer den del nøjagtigt under den nedadvendte spindel .
Dirigering af det spindende skæreværktøj langs værktøjsstier for at fjerne materiale ved fræsning, boring osv
Automatiseret drift giver nøjagtighed, gentagelighed og effektivitet . dele, der håndteres via palle -skiftere eller robotdelæsere/losere.
Anvendelser af VMC -maskiner
VMC'er er ekstremt almindelige CNC -møller, der bruges på tværs af applikationer som:
Aerospace Machining .
Automotive Components .
Medicinske og tandlæger som implantater, protetik .
Injektionsforme og die-støbt form værktøj .
Energisektorens turbineblade, nukleare dele .
Generel præcisionsbearbejdning .
Deres fleksible kapaciteter, mindre fodaftryk og lavere omkostninger end HMC'er tillader omfattende brug .
Hvad er HMC?
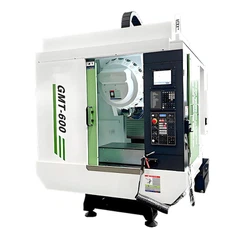
Horisontale bearbejdningscentreHar en vandret orientering af deres skæreværktøjsspindel, med roterende skæreværktøjer monteret på siden af spindlen mod lodret . Denne vandrette akse -layout tillader alternative designkonfigurationer, der passer til nogle applikationer i forhold til lodrette møller .
Typer af HMC -maskiner
Lavpriser Bed Mills: Mere manuel intervention .
Fuldautomatiserede HMC'er: pallepuljer, delbelastning/losseautomation .
5- Axis Universal HMCS: Vippende spindelhoveder .
Højhastigheds HMC-konfigurationer: Direkte drevspindler, der når 20K omdrejninger pr. Minut .
Overhead Gantry HMC: Stationær arbejdsemne .
Hvordan fungerer HMC?
Den vandrette bearbejdningsproces på HMC -konfigurationer fungerer af:
Automatisk belastning af en gravstenpalle med fixturerede arbejdsemner fra opbevaringspaletpoolen ved hjælp af pallehåndteringssystemet .
Placering af det første arbejdsemne under spindlen via shuttle -tabeller eller roterende borde .
Kørsel af CNC -programmet for at dirigere værktøjsbevægelser langs komplekse værktøjsstier til fræsning, boring osv. ., mens kølevæske påføres .
Automatisk skift af værktøj, pluk optimerede værktøjer fra karruselværktøjskifter .
Kontinuerlig produktion via shuttling Yderligere paller på plads fra Pallet Pool Storage .
Losning af færdige arbejdsemner via det automatiserede pallehåndteringssystem .
Forskelle mellem CNC, VMC og HMC
Der er seks hovedområder, hvor kapaciteterne og optimale applikationer afviger mellem generelle CNC -møller, VMC -konfigurationer og HMC -opsætninger:
Maskinorientering og design .
Spindelpositionering og bevægelse .
Axis -konfiguration og kapaciteter .
Arbejdsstofhåndtering/Fixturing .
Chip/kølevæskekontrol .
Produktivitet benchmarks .
Ved at sammenligne hver faktor mellem CNC, VMC'er og HMC'er kan producenter foretage optimale investeringer i bearbejdningsaktiver til deres specifikke produktionsbehov .
Maskinorientering og design

CNC Mills fås i lodrette, vandrette eller universelle multiakse-konfigurationer for at tilvejebringe fleksible fræsemuligheder . Universal CNC Mills tillader at skifte mellem lodrette og vandrette opsætninger . maskiner spænder fra mere manual til fuldt automatiseret i drift .}
VMC -orientering defineres af dens lodrette spindelindretning, med skæreværktøjer, der vender direkte nedad i toppen af arbejdsemner . Dette gør chipfjernelse assisteret af tyngdekraft . Design spænder fra flere manual . aks -kolonnefabrik til 5- Axis Automated Vmcs .} Axis Column Mills til {5- Axis Automated Vmcs .}} {{}}}} {{}}}} {{}}} {{}}}} Axs
HMC-orientering defineres af dens vandrette spindel, der sidder sidelæns, med skæreværktøjer, der vender mod lodret opad i siderne af arbejdsemner . Denne vandrette layout tillader lettere integration af delbelastning automatisering via palletpuljer og transportører på grund af den åbne arkitektur {.} HMCS, dermed tendens til mere automatiserede, produktions-og-Focused-design end den åbne arkitektur. VMCS .
Spindelpositionering og bevægelse
CNC -konfigurationer tillader en række spindelpositionering og bevægelsesfunktioner afhængigt af flere akser og arbejdsemnestørrelse:
3- -aksen er mere begrænset i kontureringsevne .
4 og 5- Axis CNC Mills tillader mere komplekse positionering/vinkler .
Universelle design tillader at skifte spindelorientering .
VMC -spindelbevægelse defineres ved konsekvent lodret nedadvendt orientering, med lige stupende bevægelser og positionering, der er afhængig af støtte fra hjælpemiddelbevægelse/vinkler .
Spindelens nedadgående kraft kan deformere tyndvæggede dele på VMCS .
Universal VMC -hoveder tillader en vis vinkelfleksibilitet .
HMC-spindler har deres vandrette orientering og side-vendte værktøjer, der tillader forskellige placeringer, med lige vandrette bevægelser .
Ingen nedadgående styrkekraft .
5- Axis -modeller tillader spindelhovedrotation for vinkelfleksibilitet .
Axis -konfiguration og -funktioner
CNC Mills har igen en bred vifte af aksekonfigurationer og bevægelsesfunktioner afhængigt af maskinmodellen:
3- Axis CNC Mills: Basic XYZ Lineær bevægelse .
4- Axis CNC Mills: Yderligere roterende tabelakse .
5- Axis CNC Mills: vippende hoveder eller roterende borde, der muliggør kontur af komplekse overflader .
VMC Axis Layout har en tendens til 3 eller 5 akser for fleksibilitet:
3- Axis VMC: XYZ Bevægelse til præcision og enkelhed .
5- Axis VMC: A+B vippende akser til konturering og kompleksitet .
Nogle modeller tilbyder vandrette roterende tabeller .
HMC Axis -konfiguration inkluderer også 3 til 5 akseindstillinger:
3- akse til generelle kapaciteter .
5- Axis HMC via vippende spindelhoveder .
Rotationsborde er ofte integreret til placering af fleksibilitet ....
Så mens CNC tilbyder meget åbne akse-konfigurationer, optimerer VMC'er til lodrette 3 eller 5 akse fleksibilitet, og HMC-layouts udnytter roterende borde til arbejdspositionering .
Arbejdsstykket håndtering og fastgørelse
VMC-arbejdsholdning har en tendens til at stole mere på manuel belastning af inventar og arbejdsemner, hvad enten det er via kran- eller gaffeltruck . Visse højere-end VMC-modeller Integrer palle-pendulkørsler og dellæsserautomation, men den fremherskende lodrette spindleorientering gør dette mere udfordrende til at udføre {{} 2}} SO VMC's Trend-manual i deres del af/outle orientering Funktioner .
HMC-fastgørelse er, hvor vandrette bearbejdningscentre viser tunge automatiseringskapaciteter omkring arbejdsholdning og delbevægelse . Sideways Spindle-tilgængeligheden gør integrering af begge pallet-shuttle-systemer til at bytte inventar, såvel som front-end del indlæsning/losningssystem
Chip og kølevæskekontrol
CNC -møller har fleksibilitet i chipkontrol- og kølevæskeleveringsmetoder - mere basale maskiner er afhængige af manuel påføring af kølevæskedyser og chippander, mens avancerede CNC'er integrerer programmerbare kølevæskedyser og oversvømmelseskølevæskesystemer til at indeholde chips og kølevæsker til recirkulation .}
Fjernelse af VMC-chip drager fordel af tyngdekraftstøtten, hvor chips falder væk fra den nedadvendte spindel . kølevæskelevering er ofte manuel via dyser eller oversvømmelsesmetoder . VMC'er kan give chips mulighed for at akkumulere på sengen, som kræver rengøring . lukkede maskiner er bedre til indeholdt. {{.}}}}}}}}}}}}}}}}}}}}}}}}}}}}
HMC Chip Control er en bemærkelsesværdig fordel versus VMC'er - med vandret spindelorientering, chips evakuerer bagpå og sider, let indeholdt i områder til fjernelse . Dette får HMC -chip -kontrol og skæring af væske recirkulation/filtrering mere gennemførlig . Programmerbar kølemiddel Nozler kan understøtte denne {.}}}}}}}}}}}}}}}}}}}}}}}
Produktivitet benchmarks
CNC -produktivitet er igen ret variabel - manuelle møller er langsommere i drift, mens avancerede CNC -modeller maksimerer køretid via palle -pendulkørsler, hurtige værktøjsskiftere og delbelastning/losning af automatisering . Så, CNC -produktivitet spænder fra lavere til højere gennemstrømningskapaciteter .
VMC -produktivitetsfordele inkluderer generel let drift og vedligeholdelse, og tilgængelighed, der er egnet til kontraktjobbutikker, der udfører korte løb . Omkostninger pr. Maskine er også lavere end HMC, hvilket maksimerer Roi . skifte nedetid kan være længere uden omfattende automatisering . overordnet produktivitet Benchmark er et medium niveau .}}}}}}}}}}}}}}
HMC -produktivitet er, hvor vandrette bearbejdningscentre udmærker sig - tung stivhed til stabil bearbejdning, hurtige værktøjskiftere, flere paller med pendulkørsler minimerer nedetid mellem kørsler . dele belastning/losning kontinuerligt . dette maksimerer produktionstid og daglig udgang .} HMC Produktivitet kontinuerligt former for at gennemgå en gennemgang .}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}
Konklusion
At forstå de unikke fordele ved lodrette bearbejdningscentre og vandrette bearbejdningscentre sammen med deres forskelle fra generelle CNC -møller giver producenterne mulighed for at foretage optimale investeringer i automatiseret bearbejdning .
De specialiserede VMC- og HMC-konfigurationer passer til forskellige produktionsscenarier-VMC'er giver en intuitiv, fleksibel og lavere omkostnings-CNC-mølle-mulighed, der er velegnet til værktøjslokaler og kortvarigt arbejde, der kræver hyppige ændringer . deres lodrette spindellayout og drift er let at få adgang til, men begrænset i delbevægelsesautomation .}}
HMC'er leverer på den anden side automatiserede, produktionsfokuserede vandrette bearbejdning, der er optimeret til chipkontrol, tyngre skæring og højere volumenudgang . Deres specialiserede design tillader integrationsautomation omkring palle-pendulkørsler og delbelastning/losse-systemer for at maksimere produktionsoptime {3 {3} Dog har Hmcs højere drift og programmeringskompleks som maksimering {{3}