






Enhver vellykket bearbejdet del starter med den rigtige bearbejdningsproces. Vælg den forkerte, og du kan ende med højere produktionsomkostninger, længere cyklustider, dårlig overfladefinish eller dele, der ikke opfylder tolerancekravene.
Uanset om du bearbejder aluminium, stål, titanium eller støbejern, er der ingen enkelt proces, der passer til enhver applikation. Drejning, fræsning, boring, slibning og andre bearbejdningsmetoder har hver deres egne styrker, og valget af den rigtige afhænger af din dels geometri, materiale, krav til nøjagtighed og produktionsvolumen.
Denne vejledning forklarer de mest almindelige bearbejdningsprocesser, der bruges i maskinteknik, sammenligner deres anvendelser og hjælper dig med at bestemme, hvilken proces der er bedst egnet til dine fremstillingsbehov.
Hvad er en bearbejdningsproces i maskinteknik?
En bearbejdningsproces er en fremstillingsmetode, der fjerner materiale fra et emne for at skabe den nødvendige form, størrelse og overfladefinish. Brugerskæreværktøj, slibende værktøjer eller andre specialiserede teknologier, bearbejdning omdanner råmaterialer til præcisionskomponenter, der opfylder tekniske specifikationer.
I maskinteknik bruges bearbejdning gennem hele fremstillingsprocessen, fra fremstilling af simple aksler og beslag til komplekse forme, motorkomponenter og rumfartsdele. Afhængigt af delens design kan en enkelt bearbejdningsoperation være nok, men de fleste komponenter kræver en kombination af processer såsom drejning, fræsning, boring, boring og slibning for at opnå det endelige resultat.
Den rigtige bearbejdningsproces afhænger af flere faktorer, herunder emnets materiale, delens geometri, tolerancekrav, overfladefinish og produktionsvolumen. At forstå styrkerne ved hver proces hjælper ingeniører og producenter med at forbedre bearbejdningseffektiviteten, reducere produktionsomkostningerne og opnå ensartet delkvalitet.

Hvordan klassificeres bearbejdningsprocesser?
Bearbejdningsprocesser kan klassificeres på forskellige måder, men i maskinteknik er de generelt grupperet i tre hovedkategorier baseret på, hvordan materiale fjernes fra emnet. Hver kategori er designet til forskellige materialer, krav til nøjagtighed og fremstillingsapplikationer.
Konventionelle bearbejdningsprocesser
Konventionel bearbejdning fjerner materiale gennem direkte kontakt mellem et skærende værktøj og emnet. Det er den mest udbredte kategori i fremstillingen, fordi den tilbyder høj effektivitet, fremragende dimensionsnøjagtighed og er velegnet til fremstilling af de fleste metal- og plastkomponenter.
Almindelige konventionelle bearbejdningsprocesser omfatter:
- Drejning
- Fræsning
- Boring
- Kedelig
- Rømmer
- Broaching
- Savning
Disse processer udføres almindeligvis på CNC-drejebænke, bearbejdningscentre og boremaskiner, hvilket gør dem til grundlaget for moderne maskinteknik.
Slibende bearbejdningsprocesser
Slibebearbejdning fjerner små mængder materiale ved hjælp af slibende korn i stedet for traditionelle skærekanter. Det bruges hovedsageligt, når der kræves høj dimensionel nøjagtighed eller overlegen overfladefinish.
Typiske slibende bearbejdningsprocesser omfatter:
- Slibning
- Honing
- Lapping
Disse processer bruges ofte som efterbehandling efter konventionel bearbejdning for at forbedre præcision og overfladekvalitet.
Ikke-traditionelle bearbejdningsprocesser
Ikke-traditionel bearbejdning fjerner materiale uden at være afhængig af konventionelle skæreværktøjer. I stedet bruger den elektrisk energi, termisk energi, kemiske reaktioner eller højtryksvæsker, hvilket gør den velegnet til hårde, sprøde eller vanskelige-at-bearbejdede materialer.
Almindelige eksempler omfatter:
- Electrical Discharge Machining (EDM)
- Laser bearbejdning
- Vandstråleskæring
- Elektrokemisk bearbejdning (ECM)
- Ultralydsbearbejdning
Disse processer bruges i vid udstrækning til komplekse geometrier, sarte funktioner og avancerede ingeniørmaterialer, der er vanskelige at bearbejde ved hjælp af traditionelle skæremetoder.
Almindelige bearbejdningsprocesser, der bruges i maskinteknik
Drejning
Drejning er en af de mest almindelige bearbejdningsprocesser til fremstilling af cylindriske eller roterende dele. Under drejning roterer emnet, mens et stationært skæreværktøj fjerner materiale for at skabe den nødvendige diameter, profil eller overflade.
Denne proces er ideel til bearbejdning af aksler, bøsninger, bøsninger, flanger, gevinddele og andre runde komponenter. Udover udvendig drejning,CNC drejebænkekan også udføre facing, rilling, gevindskæring, boring og boring i en enkelt opsætning, hvilket forbedrer bearbejdningseffektiviteten og reducerer repositioneringsfejl.
Moderne CNC-drejebænke og drejecentre bruges i vid udstrækning til både små-batchproduktion og fremstilling af store-volumener, hvilket giver fremragende dimensionsnøjagtighed og overfladefinish til roterende dele.
Fræsning
Fræsning fjerner materiale ved hjælp af et roterende skæreværktøj med flere-punkter, mens emnet forbliver fast eller bevæger sig langs flere akser. Det er en af de mest alsidige bearbejdningsprocesser, fordi det kan producere flade overflader, slidser, lommer, konturer og komplekse 3D-former.
Fræsning er meget udbredt til bearbejdning af formkomponenter, maskinbaser, beslag, aluminiumsdele, huse og præcisionsmekaniske komponenter. Afhængigt af emnets størrelse og kompleksitet kan producenter bruge vertikale bearbejdningscentre,horisontale bearbejdningscentre, portalbearbejdningscentre eller5-aksede CNC-maskiner.
Sammenlignet med drejning giver fræsning større fleksibilitet til bearbejdning af prismatiske og uregelmæssige-formede dele.

Hulbearbejdning
Hulbearbejdning omfatter flere operationer, der bruges til at skabe eller forbedre huller, hvor boring, boring og oprømning er de mest almindelige.
Boring bruges til at lave et nyt hul af fast materiale og er typisk det første trin i processen.
Boring forstørrer et eksisterende hul, mens det forbedrer dets rethed, rundhed og dimensionelle nøjagtighed, hvilket gør det velegnet til præcisionshuse og lejesæder.
Oprømning fjerner en meget lille mængde materiale for at opnå en strammere tolerance og glattere overfladefinish efter boring eller boring.
Disse operationer er meget udbredt i motorblokke, gearkassehuse, hydrauliske komponenter, forme og andre mekaniske dele, hvor hulkvaliteten direkte påvirker monteringsnøjagtigheden.
Slibning
Slibning er en efterbehandlingsproces, der fjerner en meget lille mængde materiale ved hjælp af en roterende slibeskive. I modsætning til konventionel skæring fokuserer slibning på at opnå høj dimensionel nøjagtighed og overlegen overfladekvalitet frem for at fjerne store mængder materiale.
Det bruges almindeligvis til hærdet stål, lejeflader, præcisionsaksler, forme og andre komponenter med strenge tolerancekrav. Slibning kan også korrigere mindre dimensionsfejl efterladt af tidligere bearbejdningsoperationer og væsentligt forbedre overfladefinishen.
Når mikron-nøjagtighed eller fremragende slidstyrke er påkrævet, er slibning ofte det sidste bearbejdningstrin før inspektion eller samling.

Andre bearbejdningsprocesser
Ud over de store bearbejdningsmetoder ovenfor, er flere specialiserede processer meget udbredt inden for maskinteknik.
Broaching er ideel til bearbejdning af interne kilespor, splines og andre komplekse profiler med høj produktivitet.
Savning bruges hovedsageligt til at skære råmateriale i den ønskede størrelse før yderligere bearbejdning.
Gevind skaber indvendigt eller udvendigt gevind til fastgørelseselementer, rørfittings og mekaniske samlinger ved hjælp af haner, matricer eller CNC-gevindcyklusser.
Selvom disse operationer ikke bruges så ofte som drejning eller fræsning, spiller de en vigtig rolle i færdiggørelsen af mange præcisionsmekaniske komponenter.
Sådan vælger du den rigtige bearbejdningsproces
At vælge den rigtige bearbejdningsproces handler ikke kun om at vælge drejning, fræsning eller slibning. En vel-planlagt bearbejdningsstrategi forbedrer produktiviteten, reducerer produktionsomkostningerne og sikrer, at den færdige del opfylder dine kvalitetskrav. Inden du beslutter dig for en bearbejdningsmetode, skal du overveje følgende faktorer.
Del Geometri
Formen på emnet er normalt den første faktor at overveje.
For roterende dele såsom aksler, muffer og flanger er drejning typisk den mest effektive løsning. Flade overflader, slidser, lommer og komplekse konturer er bedre egnede til fræsning, mens præcisionshuller ofte kræver en kombination af boring, boring og oprømning. Hvis en del indeholder flere funktioner på forskellige flader, kan et vandret eller 5-akset bearbejdningscenter ofte fuldføre jobbet i færre opsætninger.
At vælge en proces, der matcher emnegeometrien, reducerer bearbejdningstiden og forbedrer den samlede nøjagtighed.

Emnemateriale
Forskellige materialer opfører sig forskelligt under bearbejdning, så skæreprocessen bør matche materialets egenskaber.
Aluminiumslegeringer er nemme at bearbejde og understøtter høj-skæring, hvilket gør fræsning til et fremragende valg. Kulstofstål og legeret stål kræver generelt stive maskiner og optimerede skæreparametre for at opretholde værktøjets levetid. Hårde materialer såsom hærdet stål kan have brug for slibning eller EDM for at opnå den nødvendige præcision, mens titanium og andre vanskelige-at-legeringer kræver stabil maskinydelse, effektiv køling og passende skæreværktøjer.
At matche bearbejdningsprocessen til materialet hjælper med at forbedre produktiviteten, samtidig med at værktøjsslid reduceres.
Nøjagtighed og overfladefinish
Ikke alle dele kræver det samme niveau af præcision. For generelle mekaniske komponenter er drejning eller fræsning ofte tilstrækkeligt til at opnå de nødvendige dimensioner. Imidlertid kan dele, der bruges i lejer, forme, rumfartsudstyr eller præcisionsenheder, kræve snævrere tolerancer og glattere overfladefinish.
I disse tilfælde tilføjes efterbehandlingsoperationer som boring, oprømning eller slibning ofte efter grovbearbejdning. Kombination af flere bearbejdningsprocesser er en fælles tilgang til at opnå både produktivitet og høj bearbejdningskvalitet.
Produktionsvolumen
Produktionsmængde har direkte indflydelse på procesvalg.
For prototyper og små produktionsserier er fleksibel CNC-bearbejdning normalt den mest økonomiske mulighed, fordi den minimerer værktøjsomkostninger og forkorter gennemløbstider. For mellemstore- og høje-volumener kan reduktion af opsætningstiden og kombination af flere operationer i en enkelt maskine forbedre effektiviteten betydeligt og sænke omkostningerne pr. del.
Valg af den rigtige bearbejdningsstrategi baseret på produktionsvolumen hjælper med at balancere produktionsomkostninger og produktivitet.
Match processen til den rigtige CNC-maskine
Selv den bedste bearbejdningsproces afhænger af at have det rigtige værktøjsmaskine. Forskellige CNC-maskiner er designet til forskellige bearbejdningsopgaver.
- CNC drejebænkeer ideelle til aksler, muffer, flanger og andre roterende dele.
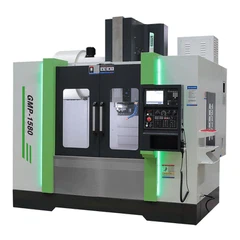
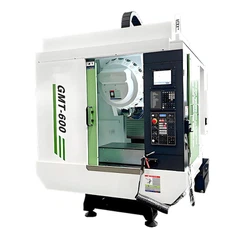
- Lodrette bearbejdningscentreer velegnet til plader, forme og generelle prismatiske komponenter.
- Horisontale bearbejdningscentreforbedre effektiviteten ved bearbejdning af-flerfladedele såsom gearkassehuse og ventilhuse.
- Vandrette boremaskinerer designet til store emner, der kræver præcisionsboring og kraftig-skæring.
- 5-akse bearbejdningscentreer det foretrukne valg til komplekse buede overflader og høj-præcisionskomponenter til rumfart eller medicinske komponenter.
At vælge den rigtige kombination af bearbejdningsproces og CNC-maskine forbedrer ikke kun delens kvalitet, men reducerer også produktionstiden og produktionsomkostningerne, hvilket gør det nemmere at opnå ensartede resultater i-langsigtet produktion.


Anvendelser af bearbejdningsprocesser
Bearbejdningsprocesser er essentielle på tværs af næsten enhver fremstillingsindustri. Fra simple mekaniske komponenter til høj-præcisionsdele til rumfart, vælges forskellige bearbejdningsmetoder baseret på delens geometri, materiale og ydeevnekrav.
Rumfart
Luftfartskomponenter kræver enestående præcision, letvægtsdesign og fremragende overfladekvalitet. Bearbejdningsprocesser såsom fræsning, drejning, boring og 5--aksebearbejdning er meget brugt til at fremstille motorhuse, pumpehjul, strukturelle komponenter, beslag og dele til landingsstel. Disse komponenter bruger ofte aluminiumslegeringer, titanium og højtemperaturlegeringer, der kræver både høj bearbejdningsnøjagtighed og stabil skæreydelse.

Automotive
Bilindustrien er afhængig af bearbejdning for at producere store mængder præcisionsdele med ensartet kvalitet. Almindelige anvendelser omfatter motorblokke, cylinderhoveder, transmissionshuse, bremsekomponenter, hjulnav og styretøjsdele. CNC-bearbejdning hjælper producenter med at forbedre produktionseffektiviteten og samtidig opretholde snævre tolerancer for pålidelig køretøjsydelse.
Forme og dø
Fremstilling af forme kræver bearbejdningsprocesser, der er i stand til at producere komplekse hulrum, dybe lommer og overfladefinish af høj-kvalitet. Fræsning er den primære proces til formning af formkomponenter, mens boring, boring og slibning bruges til at forbedre hullets nøjagtighed og afslutte kritiske overflader. Høj-bearbejdning og 5-akset bearbejdning er også meget brugt til forme med indviklede geometrier.
Energi og tungt udstyr
Store mekaniske komponenter, der bruges i energi-, minedrifts- og entreprenørudstyr, kræver stive bearbejdningsprocesser for at håndtere tunge emner og krævende skæreforhold. Typiske bearbejdede dele omfatter gearkassehuse, lejesæder, pumpelegemer, ventilhuse og store strukturelle komponenter.Vandrette boremaskiner, portalbearbejdningscentre og kraftige-CNC-maskiner bruges almindeligvis i disse applikationer.
Generel mekanisk fremstilling
Generel mekanisk fremstilling dækker en bred vifte af industrielle komponenter, der anvendes i maskiner, automationsudstyr, landbrugsmaskiner og industrielle systemer. Typiske dele omfatter aksler, flanger, beslag, plader, tandhjul og maskinrammer. Afhængigt af delens design kombinerer producenter ofte drejning, fræsning, boring og slibning for at opnå den nødvendige nøjagtighed, effektivitet og produktionsomkostninger.
Ofte stillede spørgsmål
Q: Hvad er forskellen mellem en bearbejdningsproces og en bearbejdningsoperation?
A: En bearbejdningsproces refererer til den overordnede fremstillingsmetode, der bruges til at fjerne materiale fra et emne, mens en bearbejdningsoperation er et specifikt trin i denne proces. For eksempel kan fremstilling af et gearkassehus involvere flere operationer, herunder fræsning, boring, boring og anboring, som alle er en del af den samlede bearbejdningsproces.
Q: Hvad er de mest almindelige bearbejdningsprocesser inden for maskinteknik?
A: De mest udbredte bearbejdningsprocesser er drejning, fræsning, boring, boring og slibning. Drejning er ideel til cylindriske dele, fræsning bruges til flade og komplekse overflader, boring skaber huller, boring forbedrer hullets nøjagtighed, og slibning giver høj præcision og overlegen overfladefinish.
Q: Kan en del kræve flere bearbejdningsprocesser?
A: Ja. De fleste præcisionskomponenter fremstilles ved hjælp af en kombination af bearbejdningsprocesser i stedet for en enkelt operation. For eksempel kan en aksel drejes for at skabe sin grundform, bores til centerhuller, fræses til kilespor og til sidst slibes for at opnå den nødvendige tolerance og overfladefinish.
Q: Hvilken bearbejdningsproces giver den højeste præcision?
A: Slibning anses generelt for at være en af de mest nøjagtige bearbejdningsprocesser til at opnå snævre tolerancer og fremragende overfladefinish. Præcision afhænger dog også af maskinens stivhed, skærende værktøjer, arbejdshold og bearbejdningsparametre. I mange applikationer opnås præcision ved at kombinere grov bearbejdning med efterbearbejdning såsom boring, oprømning eller slibning.
Q: Hvilken CNC-maskine er egnet til forskellige bearbejdningsprocesser?
A: Den ideelle CNC-maskine afhænger af den type del, der fremstilles. CNC-drejebænke er bedst til rotationskomponenter, lodrette bearbejdningscentre er velegnede til generelle fræseapplikationer, horisontale bearbejdningscentre forbedrer effektiviteten for fler-fladedele, horisontale boremaskiner håndterer store emner, og 5--aksebearbejdningscentre er ideelle til komplekse komponenter med høj præcision.
Konklusion
At vælge den rigtige bearbejdningsproces er nøglen til at producere høj-kvalitetsdele effektivt og omkostningseffektivt-. Hver proces har sine egne fordele, og det bedste valg afhænger af dit deldesign, materiale, krav til nøjagtighed og produktionsmål.
Hvis du leder efter den rigtige CNC-maskine til at understøtte dine bearbejdningsprojekter, kan GreatCNC hjælpe. Fra CNC drejebænke og bearbejdningscentre til komplette bearbejdningsløsninger, vil vores team anbefale det bedst egnede udstyr baseret på din applikation. Kontakt os i dag for at drøfte dit projekt eller anmode om entilpasset CNC-løsning.
