






Ertynde-vægsdeformation, hurtig værktøjsslid, ellergentagne opsætningerbremse bearbejdningen af dine flydele? Forskellige materialer og delestrukturer kan gøre disse problemer endnu sværere at kontrollere.
Nøglen er at matche din emnegeometri og materiale med den rigtige bearbejdningsproces og CNC-maskine. Det, der virker for en aluminiumsvingeribbe, fungerer muligvis ikke for en titanium-landingsstel.
Denne guide hjælper dig med at forstå de vigtigste CNC-bearbejdningsprocesser, almindelige udfordringer og hvordan du vælger den rigtige maskine til dine flydele.

Almindelige materialer til CNC-bearbejdning af flydele
Det materiale, du bearbejder, påvirker direkte skærehastighed, værktøjslevetid, varmestyring og den CNC-maskine, du har brug for. Flydele er almindeligt anvendtaluminium, titanium, nikkel-baserede legeringer, oghøj-styrkestål, der hver bringer forskellige bearbejdningsudfordringer.
|
Materiale |
Typiske flydele |
Hovedbearbejdningsudfordring |
Hvad der betyder noget på maskinen |
|
Aluminiumslegeringer (7075, 7050, 2024) |
Vinge ribber, rammer, skotter |
Høj materialefjernelse, tynd-vægdeformation |
Spindelhastighed, spånevakuering |
|
Titaniumlegeringer (Ti-6Al-4V) |
Strukturelle dele, landingsstel |
Varme ved skærezonen, værktøjsslid |
Stivhed, køling, stabil skæring |
|
Nikkel-baserede superlegeringer (Inconel) |
Motorkomponenter |
Høj skæremodstand og varme |
Værktøjets levetid, skærestabilitet, varmestyring |
|
Stål med høj-styrke |
Landingsstel, tungt belastede dele |
Høj skærekraft |
Maskinstivhed, spindelmoment, værktøj |
Aluminiumslegeringer
Aluminiumslegeringer som f.eks7075, 7050 og 2024bruges i vid udstrækning til vingeribber, rammer, skotter og andre strukturelle dele. Ved bearbejdning af disse dele fjerner man ofte en stor mængde materiale fra en solid billet. Høje materialefjernelseshastigheder og effektiv spånevakuering er vigtige, mens tynde vægge kræver omhyggelig kontrol for at reducere deformation.
Titanium legeringer
Titanlegeringer som f.eksTi-6Al-4Ver almindelige i konstruktions- og landingsstelkomponenter. Lav varmeledningsevne holder mere varme i nærheden af skærezonen, hvilket kan fremskynde slid på værktøjet. Du har brug for stabile skæreforhold, tilstrækkelig maskinstivhed og passende køling for at opretholde ensartet bearbejdning.
Nikkel-baserede superlegeringer
Nikkel-baserede legeringer som f.eksInconelfindes ofte i flymotorkomponenter udsat for høje temperaturer. Deres høje skæremodstand og varmeudvikling gør dem vanskelige at bearbejde. Værktøjets levetid, skærestabilitet og varmestyring bliver vigtige bekymringer.
Højstyrke-stål
Høj-styrkestål bruges almindeligvis til landingsstel og andre tungt belastede komponenter. Sammenlignet med aluminium kræver de større skærekraft og stiller højere krav til maskinens stivhed, spindelmoment, værktøj og processtabilitet.
CNC-bearbejdningsprocesser til flydele
Hvordan du bearbejder en flydel afhænger hovedsageligt af densgeometri, bearbejdningsflader, ogmateriale. En vingerib kan kræve kraftig skrubning efterfulgt af tynd-vægbearbejdning, mens en motorkomponent kan have brug for flere overflader færdiggjort i én opsætning.
|
Flydel |
Hovedbearbejdningsproces |
Typisk bearbejdningsfokus |
|
Vingeribber & skotter |
Fræsning / 5-akset bearbejdning |
Høj materialefjernelse, dybe lommer, tynde vægge |
|
Rammer og beslag |
Fræsning / boring |
Lommer, huller, flere ansigter |
|
Motorhuse |
5-akset bearbejdning / fræsning |
Komplekse overflader, boringer, funktioner med flere-flader |
|
Løbehjul og vinger |
5-akset bearbejdning |
Buede overflader, vanskelig adgang til værktøj |
|
Aksler og aksler |
Drejning/drejning-mølle |
OD/ID, riller, huller, fræsede funktioner |
|
Landingsstel dele |
Drejning / fræsning |
Kraftig skæring, boringer, funktioner med flere-flader |
Strukturelle dele: Skrubning til tynd-Vægbearbejdning
For aluminiumsvingeribber, -rammer og -skotter starter bearbejdningen normalt med aggressiv skrubning for at fjerne en stor procentdel af emnet. Efterhånden som lommerne bliver dybere og væggene tyndere, er du nødt til at reducere skærekræfterne under semi-finish og efterbehandling for at kontrollere deformation.
Hvad det betyder for din proces:
- Skrubbebearbejdning retter sig mod materialefjernelseshastighed og spånevakuering
- Halv-finish og efterbehandling mål lav skærekraft og stabile vægge
- Strategien skal ændres, efterhånden som væggen bliver tyndere, ikke forblive fast for hele delen
Komplekse dele: Reducer opsætninger med 5-akset bearbejdning
Motorhuse, pumpehjul, blade og komplekse konstruktionsdele har ofte funktioner på flere sider eller i forskellige vinkler. Med5-akset bearbejdning, kan du nå flere af disse funktioner i én opsætning i stedet for gentagne gange at fastspænde delen. Dette er især nyttigt, når det er vigtigt at opretholde positionsforholdet mellem bearbejdede funktioner.
Roterende dele: Kombiner drejning og fræsning
For aksler, aksler, ærmer og nogle landingsstelkomponenter håndterer drejning de vigtigste rotationsfunktioner. Når den samme del også kræver huller, flade, slidser eller vinklede funktioner,dreje-møllebearbejdningkan udføre flere operationer i en enkelt opsætning og reducere sekundær håndtering.
Hulbearbejdning: Hold kritiske funktioner i samme opsætning
Vingestrukturer, huse og landingsstelskomponenter kan indeholde monteringshuller, præcisionsboringer og gevindfunktioner. Hvor det er muligt,boring, boring, oprømning og anboring skal integreres med hovedbearbejdningsopsætningenfor at reducere repositionering og akkumulerede opsætningsfejl.
Nøgleudfordringer i CNC-bearbejdning af flydele
Flydele kan kombinere tynde vægge, dybe hulrum, komplekse overflader og vanskelige-at-bearbejdelige materialer i en enkelt komponent. For dig er den virkelige udfordring ikke blot at opnå de nødvendige dimensioner,-det er detopretholde en stabil bearbejdningsprocesda delen bliver tyndere, mindre stiv eller sværere at skære.

Tynd-vægdeformation
Vingeribber, rammer og skotter mister ofte det meste af deres originale materiale under bearbejdning. Efterhånden som materiale fjernes, bliver den resterende struktur mindre stiv og mere følsom over for skære- og klemkræfter.
For at kontrollere deformation skal du overveje fire ting:
- Bearbejdningssekvens
- Balanceret materialefjernelse
- Armaturtryk
- Skærekræfter
Skrubbe- og efterbehandlingsstrategier bør også ændre sig, efterhånden som væggen bliver tyndere.
Høj materialefjernelse og dybe lommer
Store konstruktionsdele af aluminium kræver ofte væsentlig materialefjernelse, før de endelige ribber og tynde vægge dannes. Høje fjernelseshastigheder kan forkorte cyklustiden, men de øger også kravet om spindelydelse og spånevakuering.
Dybe lommer tilføjer endnu et problem. Længere værktøj reducerer skærestivheden og øger risikoen for vibrationer. Din proces skal derforbalancefjernelseshastighed, værktøjsindgreb, værktøjsudhæng og spånevakueringi stedet for blot at skubbe højere skæreparametre.
Bearbejdning af titan og nikkel-baserede legeringer
Titanium og nikkel-baserede legeringer kræver en anden strategi end aluminium. Skærevarme, høj værktøjsbelastning og hurtig værktøjsslid kan hurtigt reducere processtabiliteten.
For disse materialer,høj spindelhastighed er normalt ikke hovedprioriteten. Hvad der betyder mere er:
- Maskinstivhed
- Drejningsmoment med lav-hastighed
- Kølevæske levering
- Stabilt værktøjsindgreb
Kontrol af fejl på tværs af flere opsætninger
Komplekse motor- og konstruktionsdele kan have behov for bearbejdning fra flere retninger. Hver gang du genspænder emnet, indfører du endnu en henføringspunkt-overførsel og en anden potentiel kilde til positioneringsfejl.
Reducerer opsætninger igennem4-akset eller 5-akset bearbejdningkan hjælpe med at holde relaterede funktioner inden for det samme bearbejdningskoordinatsystem. For komplekse flydele er dette ofte lige så vigtigt som maskinens angivne positioneringsnøjagtighed.
Hvilke CNC-maskiner bruges til flydele?
Der er ikke en enkelt CNC-maskine, der passer til enhver flydel. Dit valg afhænger af delstørrelse, geometri, materiale, bearbejdningsflader og mængden af materiale, du skal fjerne. I praksis bruger flyfabrikanter ofte flere maskinkonfigurationer til forskellige typer komponenter.
Lodrette bearbejdningscentre

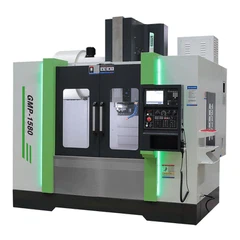
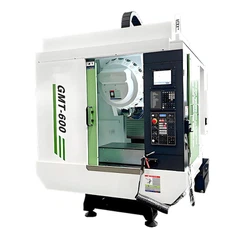
Lodrette bearbejdningscentreer et praktisk valg til små og mellemstore-beslag, plader, huse, armaturer og strukturelle komponenter. De fungerer godt, når de fleste funktioner kan nås fra en eller nogle få retninger.
For aluminiumsdele kan en spindel med højere-hastighed understøtte effektiv skrub- og efterbearbejdning. Hvis du bearbejder titanium- eller stålkomponenter, bliver stivhed og spindelmoment vigtigere end hastighed alene.
Bedst til:beslag, plader, huse og små til mellemstore konstruktionsdele bearbejdet fra en eller få retninger.
Horisontale bearbejdningscentre

Horisontale bearbejdningscentreer bedre egnet til kasseformede-komponenter og dele, der kræver bearbejdning på flere sider, såsom huse og nogle landingsstel eller strukturelle komponenter.
Med et roterende bord- og pallesystem kan du reducere manuel ompositionering og bearbejde flere flader i én cyklus. Dette gør også HMC'er nyttige, når din prioritet er stabil batchproduktion frem for en enkelt kompleks del.
Bedst til:kasse-formede og multi-sidedele i stabil batchproduktion.
5-akse bearbejdningscentre

Når dine flydele har komplekse konturer, vinklede huller, dybe træk eller flere bearbejdningsflader,5-akset bearbejdningscenterkan forenkle processen markant.
Du kan bearbejde flere funktioner i én opsætning og bevare bedre adgang til vanskelige overflader. Dette gør 5--akset bearbejdning særligt velegnet til pumpehjul, motorkomponenter, komplekse beslag og højværdi-strukturelle dele.
Bedst til:pumpehjul, knive, motorhuse og enhver del, hvor genspænding driver dine omkostninger.
Gantry-bearbejdningscentre

For store vingestrukturer, rammer, skotter og andre overdimensionerede flykomponenter bliver maskinens rejse og strukturel stivhed vigtige overvejelser.
A portalbearbejdningscentergiver den større arbejdskonvolut, der er nødvendig for disse dele. Afhængigt af konfigurationen kan 5-aksede hoveder også bruges, når store komponenter kræver vinklet eller kompleks overfladebearbejdning.
Bedst til:lange ribber, rammer og skotter, der overstiger et konventionelt bearbejdningscenters vandring.
CNC drejebænke og-drejemaskiner

Aksler, aksler, ærmer og roterende landingsstel eller motorkomponenter passer bedre sammen medCNC-drejeudstyr.
Hvis din del kombinerer roterende overflader med huller, slidser, flade eller ikke-centrerede funktioner, kan en dreje-fræsemaskine udføre flere operationer uden at flytte emnet mellem separate maskiner. Dette kan forkorte procesruten og reducere gentagne datumindstilling.
Bedst til:aksler, aksler, ærmer og roterende landingsstel eller motorkomponenter.
Sådan vælger du en CNC-maskine til flydele
Valg af en CNC-maskine til flydele børstart med din del-ikke maskinspecifikationerne. Før du sammenligner spindelhastighed, vandring eller aksekonfiguration, skal du se på delens størrelse, geometri, materiale, bearbejdningsegenskaber og forventet produktionsvolumen.
Start med delstørrelse og geometri
Først skal du kontrollere, om maskinen kan håndtere hele bearbejdningsområdet, inklusive emnet, fikstur, værktøjslængde og påkrævet værktøjstilgang.
Geometri bestemmer derefter aksekonfigurationen. Et relativt simpelt beslag behøver muligvis kun 3-akset bearbejdning, mens en del med vinklede huller, flere flader eller komplekse konturer kan retfærdiggøre 4-akset eller 5-akset bearbejdning. For store ribber, rammer og skotter bliver bordstørrelse, vandring og portalafstand vigtigere.
Match maskinens ydeevne til materialet
Evaluer ikke spindlen alene ved hastighed.
For konstruktionsdele i aluminium med høj materialefjernelse kan du have brug for højere spindelhastighed, tilstrækkelig kraft og effektiv spånevakuering. Ved bearbejdning af titanium, nikkellegeringer eller stål med høj-styrke bliver stivhed, lav-drejningsmoment, kølevæskeafgivelse og termisk stabilitet mere kritiske.
Dit materiale påvirker derfor ikke kun skæreparametrene, men også den maskinkonfiguration, du bør prioritere.
Overvej din produktionsproces
Spørg, hvor mange opsætninger din nuværende proces kræver. Hvis en kompleks del bevæger sig mellem flere maskiner eller inventar,at reducere opsætninger kan give mere værdi end blot at øge skærehastigheden.
Til batchproduktion skal du også overveje værktøjskapacitet, palleskift, sondering, spånstyring og automatiseringsmuligheder. Den rigtige maskine bør passe til hele din produktionsproces frem for én bearbejdningsoperation.
|
Flydel |
Hovedkrav |
Egnet maskintype |
|
Vinge ribber / rammer |
Stor materialefjernelse, tynde vægge |
5-akse / Portal |
|
Skotter |
Stor størrelse, dybe lommer |
Portal / 5-akset |
|
Beslag |
Multi-bearbejdning |
VMC / 5-akset |
|
Motorhuse |
Kompleks geometri, flere funktioner |
5-akse |
|
Landingsstel komponenter |
Stivhed, kraftig skæring |
HMC / Drejebænk |
|
Aksler / aksler |
Roterende og fræsede funktioner |
CNC drejebænk/drejning-Mølle |
Ofte stillede spørgsmål
Hvilken CNC-maskine er bedst til dine flydele?
+
-
Start med din deltegning i stedet for en maskinmodel. Overvej delstørrelse, materiale, bearbejdningsflader, tolerancekrav og produktionsvolumen. Mindre strukturelle dele kan passe til en VMC, mens komplekse fler-fladedele kan drage fordel af 5--aksebearbejdning. Store ribber og skotter kræver normalt en større maskine af portaltypen.
Er en 5-akset CNC-maskine investeringen værd for dine flydele?
+
-
Det afhænger af, hvor din bearbejdningstid og omkostninger kommer fra. Hvis dine dele kræver hyppig omspænding, flere armaturer, vinklede funktioner eller flere maskiner at fuldføre, kan 5-akset bearbejdning forenkle processen. For enklere dele, der allerede kan produceres effektivt i tre akser, kan den ekstra investering give begrænset fordel.
Hvad skal du prioritere, når du køber en CNC-maskine til titanium flydele?
+
-
Gør ikke spindelhastigheden til din første prioritet. For titanium skal du være mere opmærksom på strukturel stivhed, lav-drejningsmoment, kølevæskeafgivelse, termisk stabilitet og maskinens evne til at opretholde stabil skæring under belastning. Din faktiske del og skæreforhold bør bestemme spindelkonfigurationen.
Har du brug for et portalbearbejdningscenter til store flykonstruktionsdele?
+
-
Ikke nødvendigvis. Kontroller først den komplette bearbejdningskonvolut, inklusive delen, fikstur, værktøjslængde og værktøjstilgang. En portalmaskine bliver mere praktisk, når lange ribber, rammer eller skotter overskrider arbejdsområdet for konventionelle bearbejdningscentre eller kræver større frigang og strukturel støtte.
Skal du vælge én fleksibel CNC-maskine eller flere specialiserede maskiner?
+
-
Dette afhænger af dit produktmix og produktionsvolumen. Hvis du ofte producerer forskellige flydele i små eller mellemstore partier, kan en fleksibel fleraksemaskine reducere procesændringer og sekundære opsætninger. Til stabil produktion i høj-volumen af lignende dele kan dedikerede maskiner eller en produktionscelle give bedre gennemløb og omkostningskontrol.
Konklusion
CNC-bearbejdning af flydele handler ikke om at vælge den mest avancerede maskine. Det rigtige valg afhænger af dindelgeometri, materiale, bearbejdningsproces og produktionsbehov.
En vel-matchet CNC-maskine kan reducere opsætninger, håndtere vanskelige snit mere pålideligt og holde produktionen stabil.
Send os din deltegning, materiale, dimensioner og produktionsvolumen til GreatCNC, og vi kan anbefale en passende CNC-maskinekonfiguration til din applikation.
